Vì sao xử lý nhiệt quyết định liệu mũi khoan ren có chịu được quá trình gia công hay không
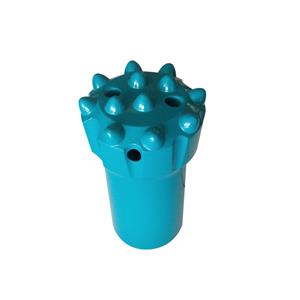
Một mũi khoan ren có thể trông hoàn hảo khi xuất xưởng. Ren sạch sẽ. Các nút cacbua khít chặt. Bề mặt thân mũi khoan nhẵn mịn.
Sau đó nó đi xuống lòng đất.
Sau vài giờ khoan miệt mài, kết quả có thể hoàn toàn khác. Một mũi khoan giữ nguyên kích thước, giữ chắc các nút bấm và sẵn sàng cho ca làm việc tiếp theo. Mũi khoan khác lại bị hư ren, nứt thân, mòn bất thường hoặc lỏng các chi tiết chèn sớm hơn dự kiến.
Sự khác biệt không phải lúc nào cũng dễ nhận thấy từ bên ngoài. Thường thì, nó phụ thuộc vào quá trình xử lý nhiệt.
Đối với mũi khoan ren, xử lý nhiệt không phải là bước hoàn thiện cuối cùng. Đó là quá trình quyết định xem thân thép có đạt được sự cân bằng phù hợp giữa độ bền, độ dẻo dai, khả năng chống mài mòn và khả năng chống mỏi để khoan đá chịu lực cao hay không.
Nếu chỉ cần cân bằng sai thôi thì thiết kế đó vẫn có thể thất bại trong thực tế.
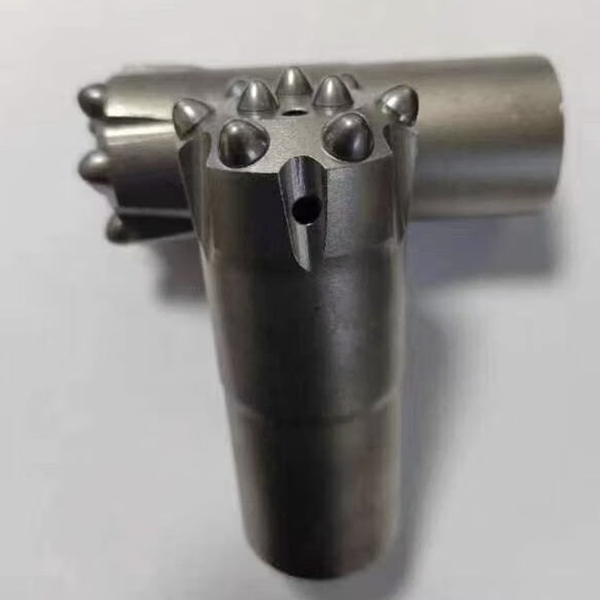
Một chiếc nút bấm có thân máy hoạt động trong điều kiện căng thẳng liên tục.
Khoan đá là một công việc vất vả. Mỗi nhát đập của máy khoan đá đều tạo ra một làn sóng ứng suất truyền qua bộ phận nối cán, cần khoan, ren và thân mũi khoan. Đồng thời, mũi khoan quay, các mảnh cacbua nghiền nát và cắt đá, và dòng nước cuốn trôi các mảnh vụn mài mòn qua bề mặt và các rãnh.
Thân của mũi khoan ren phải chịu được tất cả những điều đó.
Nó cần đủ độ cứng để chống mài mòn xung quanh các ren, lỗ xả và chỗ đặt nút. Nó cũng cần đủ độ dẻo dai để tránh bị nứt giòn khi va đập. Nếu quá mềm, mũi khoan sẽ nhanh mòn. Nếu quá cứng, thân mũi khoan có thể dễ bị nứt khi điều kiện khoan trở nên khắc nghiệt.
Đó là lý do tại sao xử lý nhiệt phải được quản lý như một quy trình sản xuất được kiểm soát, chứ không phải là một công thức chung chung.
Thành phần hóa học của thép rất quan trọng. Hình dạng và tiết diện hiệu dụng của mũi khoan cũng vậy. Môi trường lò nung, tốc độ nung, thời gian giữ nhiệt, phương pháp tôi và chu kỳ ram cũng đều ảnh hưởng. Thay đổi một trong những biến số đó mà không hiểu rõ các biến số khác, thì các đặc tính cuối cùng có thể lệch khỏi yêu cầu thiết kế.
Hãy bắt đầu từ thép, chứ không phải lò nung.
Quá trình xử lý nhiệt bắt đầu từ rất lâu trước khi thân mũi khoan được đưa vào lò nung.
Các loại thép hợp kim thường được sử dụng cho mũi khoan ren có thể bao gồm các mác thép như 45CrNiMoV hoặc 42CrMo, tùy thuộc vào thiết kế và quy trình sản xuất của nhà sản xuất. Những vật liệu này được lựa chọn vì chúng có thể đạt được sự kết hợp hữu ích giữa độ bền và độ dẻo dai sau quá trình xử lý được kiểm soát.
Nhưng chỉ có giấy chứng nhận vật liệu thôi thì chưa đủ để đảm bảo chất lượng tốt của mũi khoan.
Sau khi rèn, các bước xử lý sơ bộ như tôi luyện hoặc ủ có thể giúp giảm ứng suất bên trong, tinh chỉnh cấu trúc hạt và tạo ra điều kiện ban đầu đồng nhất hơn cho quá trình gia công và tôi cứng cuối cùng. Bỏ qua giai đoạn này, hoặc xử lý không nhất quán, có thể gây ra sự cố ở các giai đoạn sau của quy trình.
Việc chuẩn bị bề mặt cũng rất quan trọng. Dầu, cặn bẩn và chất gây ô nhiễm có thể ảnh hưởng đến quá trình gia nhiệt và góp phần làm giảm cacbon trên bề mặt. Điều đó rất quan trọng vì bề mặt chính là nơi mà sự mài mòn ren, mài mòn thân máy và hư hỏng do mỏi thường bắt đầu.
Thân mũi khoan có lớp phủ bề mặt không đồng nhất có thể trông chấp nhận được khi kiểm tra lần đầu nhưng lại hoạt động khó lường trong quá trình sử dụng.
Kiểm soát nhiệt độ giúp bảo vệ độ bền.
Một trong những sai lầm phổ biến nhất trong xử lý nhiệt là coi nhiệt độ là con số duy nhất quan trọng.
Không phải vậy.
Nhiệt độ nung nóng mục tiêu phải phù hợp với mác thép cụ thể và các đặc tính cuối cùng yêu cầu. Tài liệu tham khảo trong ngành có thể liệt kê phạm vi tôi luyện khoảng 850-920°C cho một số loại thân mũi khoan thép hợp kim, nhưng cài đặt chính xác không phải là phổ biến. Nó phải được xác định từ quy trình kỹ thuật đã được phê duyệt cho vật liệu, kích thước và kết quả mong muốn.
Quá nhiệt đặc biệt gây hại. Nó có thể gây ra sự phát triển hạt, làm giảm độ dẻo dai và tăng nguy cơ giòn khi chịu va đập. Thân mũi khoan có thể đạt độ cứng cần thiết sau khi xử lý nhưng vẫn thiếu khả năng chống sốc cần thiết cho các điều kiện khoan khắc nghiệt.
Tốc độ gia nhiệt cũng rất quan trọng. Mũi khoan ren không phải là một khối thép đồng nhất đơn giản. Nó có các đường dẫn nước, lỗ nút, vùng ren và sự thay đổi độ dày mặt cắt. Gia nhiệt nhanh hoặc không đều có thể gây ra ứng suất nhiệt trước khi quá trình tôi bắt đầu.
Đối với các hình dạng phức tạp, việc gia nhiệt theo từng giai đoạn và làm nóng sơ bộ có thể làm giảm sự chênh lệch nhiệt độ giữa bề mặt và lõi. Điều này giúp giảm nguy cơ biến dạng hoặc nứt vỡ trong bước tiếp theo.
Mục tiêu không chỉ đơn thuần là làm nóng cơ thể nhanh chóng, mà là làm nóng đều khắp cơ thể.
Quá trình làm nguội là lúc rủi ro tăng cao.
Tôi luyện tạo ra cấu trúc cứng cần thiết cho khả năng chống mài mòn, nhưng đây cũng là lúc ứng suất nhiệt trở nên nguy hiểm.
Việc lựa chọn môi chất làm nguội ảnh hưởng đến cả tốc độ làm nguội và nguy cơ biến dạng. Nước và nước muối làm nguội mạnh, nhưng quá trình làm nguội nhanh có thể làm tăng nguy cơ nứt hoặc biến dạng. Dầu nhìn chung ít khắc nghiệt hơn và có thể cung cấp một hồ sơ làm nguội được kiểm soát tốt hơn cho nhiều ứng dụng mũi khoan ren.
Không có môi trường tôi luyện nào được coi là "tốt nhất" trong mọi trường hợp. Quyết định phụ thuộc vào khả năng tôi cứng của thép, kích thước mũi khoan, hình dạng và mục tiêu hiệu suất cuối cùng.
Điều quan trọng là phải kiểm soát một cách nhất quán.
Môi trường làm nguội cần có nhiệt độ và sự tuần hoàn ổn định. Thân mũi khoan phải được đưa vào môi trường với hướng chính xác. Làm nguội không đều có thể khiến một khu vực cứng hơn, một khu vực mềm hơn, và một khu vực khác chịu ứng suất dư quá mức. Trong quá trình sử dụng thực tế, những điểm yếu đó thường bộc lộ ra xung quanh chân ren, các chi tiết thoát nước hoặc các điểm chuyển tiếp trong hình dạng thân mũi khoan.
Đó là lý do tại sao dây chuyền xử lý nhiệt nên coi quá trình tôi luyện là một thao tác lặp đi lặp lại, chứ không phải chỉ là một bước nhúng và làm nguội đơn giản.
Tôi luyện giúp thân mũi khoan đạt được sự cân bằng khi hoạt động.
Vật thể vừa được tôi cứng có thể cứng, nhưng độ cứng không phải là mục tiêu duy nhất. Thép chưa được tôi hoặc tôi không đúng cách có thể giữ lại ứng suất quá mức và trở nên quá giòn để khoan bằng búa.
Tôi luyện giúp giảm ứng suất dư và điều chỉnh độ cứng và độ dẻo dai vào phạm vi có thể sử dụng được.
Thời điểm rất quan trọng. Việc trì hoãn tôi luyện sau khi làm nguội có thể làm tăng nguy cơ nứt vỡ. Nhiệt độ và thời gian giữ nhiệt cũng phải được lựa chọn phù hợp với loại thép và các đặc tính mong muốn. Ví dụ, một số ứng dụng mũi khoan có độ bền cao sử dụng nhiệt độ tôi luyện trên 550°C, với độ cứng cuối cùng thường được nhắm đến trong một phạm vi được kiểm soát như HRC 44-48. Những con số này chỉ là tham khảo quy trình, không thay thế cho thông số kỹ thuật xử lý nhiệt đạt tiêu chuẩn của nhà sản xuất.
Câu hỏi thực sự luôn luôn giống nhau: liệu thân mũi khoan có thể chịu được tác động lặp đi lặp lại mà không làm mất đi khả năng chống mài mòn, vốn bảo vệ các ren và chỗ đặt nút của nó hay không?
Đó chính là sự cân bằng mà một chu trình tôi luyện tốt cần đạt được.
Các chi tiết xung quanh ren và lỗ xả không thể bị bỏ qua.
Không phải mọi thất bại đều bắt đầu từ bề mặt của mũi khoan.
Các chuyển tiếp bên trong sắc nhọn, các khu vực giảm tải ren thô ráp, vết xước và độ hoàn thiện kém xung quanh các rãnh xả có thể tập trung ứng suất. Dưới tác động của quá trình tôi luyện và va đập lặp đi lặp lại, những khu vực đó trở thành điểm khởi đầu dễ hình thành vết nứt.
Thiết kế và hoàn thiện tốt cần sử dụng các bán kính trơn tru thay vì các góc nhọn bất cứ khi nào có thể. Các khu vực ren quan trọng phải sạch sẽ và không bị hư hại. Việc làm sạch các lỗ và rãnh cần được chú ý cẩn thận vì chúng kết hợp giữa mài mòn và sự thay đổi độ dày tiết diện.
Ngay cả quy trình xử lý nhiệt tốt nhất cũng không thể bù đắp hoàn toàn cho những điểm tập trung ứng suất có thể tránh được trong thiết kế hoặc gia công chi tiết.
Kiểm soát chất lượng chứng minh quy trình
Không nên đánh giá một mũi khoan ren chỉ dựa vào vẻ bề ngoài.
Kiểm tra độ cứng tại nhiều vị trí giúp xác nhận tính đồng nhất trên toàn bộ thân van. Các thử nghiệm xung quanh chân ren và bề mặt thân van có thể cho thấy liệu quá trình xử lý đã đạt đến những khu vực quan trọng nhất hay chưa. Kiểm tra cấu trúc kim loại có thể cung cấp thêm một lớp kiểm soát, kiểm tra các vấn đề như quá nhiệt, khử cacbon hoặc cấu trúc vi mô không phù hợp.
Đối với các nhà thầu khoan, đây là lý do tại sao việc kiểm soát chất lượng của nhà cung cấp lại quan trọng. Một mũi khoan giá rẻ với quá trình xử lý nhiệt không nhất quán cuối cùng có thể gây tốn kém hơn do phải thay thế sớm, tốc độ khoan giảm, hỏng ren và thời gian ngừng hoạt động ngoài dự kiến.
Thân mũi khoan là nền tảng giữ cho cacbua, ren và thiết kế xả nước được gắn kết với nhau. Khi quá trình xử lý nhiệt được kiểm soát, toàn bộ dụng cụ sẽ có cơ hội tốt hơn để thực hiện nhiệm vụ của mình: giữ nguyên hình dạng, giữ đúng kích thước và truyền năng lượng khoan hiệu quả qua đá.