Nguyên nhân chính gây ra hiện tượng gãy cần khoan do mỏi và cách phòng ngừa.
Nguyên nhân chính gây ra hiện tượng gãy cần khoan do mỏi và cách phòng ngừa.
Cần khoan hoạt động trong điều kiện va đập, quay, uốn cong và xả nước lặp đi lặp lại. Trong khai thác mỏ, đào hầm, khai thác đá và khoan xây dựng, các tải trọng thay đổi tần số cao này có thể dần dần tạo ra các vết nứt phát triển cho đến khi cần khoan bị gãy.
Gãy do mỏi là một trong những dạng hỏng hóc phổ biến nhất ở cần khoan đá. Hiểu rõ nguyên nhân của hiện tượng này giúp các nhà vận hành, nhà sản xuất và đội ngũ bảo trì giảm thiểu hư hại dụng cụ, tránh thời gian ngừng hoạt động ngoài kế hoạch và nâng cao an toàn khi khoan.
Gãy do mỏi: Chế độ hỏng hóc phổ biến nhất
Các vết nứt do mỏi thường bắt đầu từ các khuyết tật siêu nhỏ hoặc các vùng tập trung ứng suất. Một khi vết nứt nhỏ hình thành, tải trọng khoan lặp đi lặp lại có thể khiến nó mở rộng theo thời gian cho đến khi cần khoan bị gãy.
Các khuyết tật về vật liệu và quy trình sản xuất là những nguyên nhân quan trọng. Sự liên kết kém giữa ống bên trong và thân cần có thể tạo ra các vùng yếu. Các vết rỗ trên bề mặt hoặc sự mài mòn bên trong lỗ xả cũng có thể trở thành điểm tập trung ứng suất và gây ra nứt do mỏi.
Hư hỏng bề mặt bên ngoài là một rủi ro lớn khác. Các vết xước, vết va đập và hư hỏng do thao tác có thể trở thành điểm khởi phát nứt. Trên các thanh khoan có ren, việc lắp ráp lỏng lẻo có thể gây ra hư hỏng do va đập và nén ren, làm giảm tuổi thọ mỏi.
Cấu trúc luyện kim không đồng nhất cũng có thể làm suy yếu thép. Các vùng lớn có cấu trúc vi mô bất thường hoặc hỗn hợp có thể làm giảm khả năng chịu ứng suất lặp lại của vật liệu.
Rủi ro gãy giòn
Gãy giòn khác với hỏng do mỏi vì nó có thể xảy ra ngay cả khi biến dạng dẻo nhìn thấy được rất ít. Hiện tượng này thường liên quan đến độ bền vật liệu kém hoặc cấu trúc vi mô bất thường.
Ví dụ, các khối ferit giàu silic hoặc các cấu trúc không đồng đều khác trong thép có thể làm giảm độ dẻo dai và tăng khả năng gãy đột ngột trong quá trình sử dụng. Do đó, việc kiểm soát nguyên liệu thô và kiểm tra luyện kim đáng tin cậy là rất cần thiết cho sản xuất cần khoan.
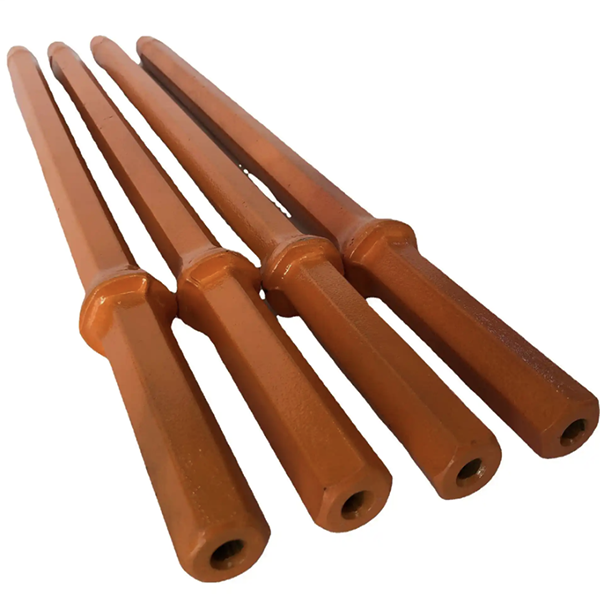
Các vấn đề phát sinh do quá trình sản xuất và sử dụng.
Kiểm soát quá trình rèn kém có thể gây ra hỏng hóc sớm. Nếu nhiệt độ nung quá cao, hiện tượng quá nhiệt có thể xảy ra ở các khu vực được rèn như vai thanh. Sự tập trung ứng suất trong các vùng chịu ảnh hưởng của nhiệt cũng có thể dẫn đến nứt sớm.
Việc lắp ráp ren là một điểm cực kỳ quan trọng khác. Nếu các mối nối ren không được siết chặt đúng cách, sự chuyển động lặp đi lặp lại giữa các ren có thể tạo ra các vết va đập và hư hỏng do ép. Những khuyết tật này sau đó có thể trở thành nguồn gốc của các vết nứt do mỏi.
Nhiệt độ ren quá cao có thể tạo ra các vết cháy hoặc các lỗ rỗ do quá trình nóng chảy. Sự hư hỏng này làm giảm chất lượng bề mặt của mối nối và tăng nguy cơ hỏng hóc liên quan đến ren.
Các khuyết tật do xử lý nhiệt
Xử lý nhiệt ảnh hưởng mạnh mẽ đến hiệu suất của cần khoan. Quá trình thấm cacbon không đúng cách có thể tạo ra các cấu trúc không mong muốn, chẳng hạn như cacbua mạng lưới, làm giảm sự cân bằng giữa độ cứng và độ dẻo dai.
Ứng suất dư là một vấn đề đáng quan ngại khác. Xử lý nhiệt làm thay đổi cấu trúc vi mô của thép, nhưng nó cũng có thể tạo ra các điểm tập trung ứng suất bên trong. Nếu những ứng suất này không được kiểm soát, thanh thép có thể trở nên dễ bị hư hỏng sớm hơn.
Một quy trình xử lý nhiệt được thiết kế tốt sẽ tạo ra một bề mặt cứng, chống mài mòn đồng thời vẫn giữ được lõi chắc chắn có khả năng chịu được tải trọng va đập lặp đi lặp lại.
Kiểm soát chất lượng từ nguyên liệu thô đến thành phẩm dạng thanh
Giảm thiểu sự cố gãy cần khoan đòi hỏi kiểm soát chất lượng xuyên suốt quá trình sản xuất. Điều này bắt đầu từ việc kiểm tra độ sạch của thép, thành phần hóa học và cấu trúc ở độ phóng đại thấp.
Các nhà sản xuất có quy trình tích hợp từ luyện thép và cán thép đến sản xuất cần khoan có thể giám sát chất lượng vật liệu chặt chẽ hơn. Các phương pháp sản xuất thép rỗng như khoan kết hợp với cán lõi có thể giúp cải thiện độ chính xác về kích thước và chất lượng lỗ bên trong, giảm sự tập trung ứng suất bên trong cần khoan.
Kiểm tra cuối cùng cũng quan trọng không kém. Các bộ phận kiểm soát chất lượng, đội ngũ phân tích hóa học và bộ phận kiểm tra sản phẩm hoàn thiện cần xác minh rằng cần khoan đáp ứng các tiêu chuẩn hiệu suất yêu cầu trước khi giao hàng.
Phần kết luận
Hiện tượng gãy do mỏi ở cần khoan hiếm khi chỉ do một yếu tố duy nhất gây ra. Các khuyết tật vật liệu, hư hỏng bề mặt, lắp ráp ren kém, vấn đề trong quá trình rèn, khuyết tật trong quá trình xử lý nhiệt và ứng suất vận hành quá mức đều có thể góp phần gây ra hiện tượng này.
Bằng cách lựa chọn cần khoan chất lượng tốt, bảo trì các mối nối ren, kiểm tra cần khoan thường xuyên và sử dụng các thông số khoan phù hợp, người vận hành có thể giảm thiểu rủi ro hỏng hóc và kéo dài tuổi thọ của các dụng cụ khoan khai thác mỏ.