
Ép đùn nóng cho mũi khoan hình nón: Một phương pháp thực tiễn để sản xuất dụng cụ khoan đá tốt hơn
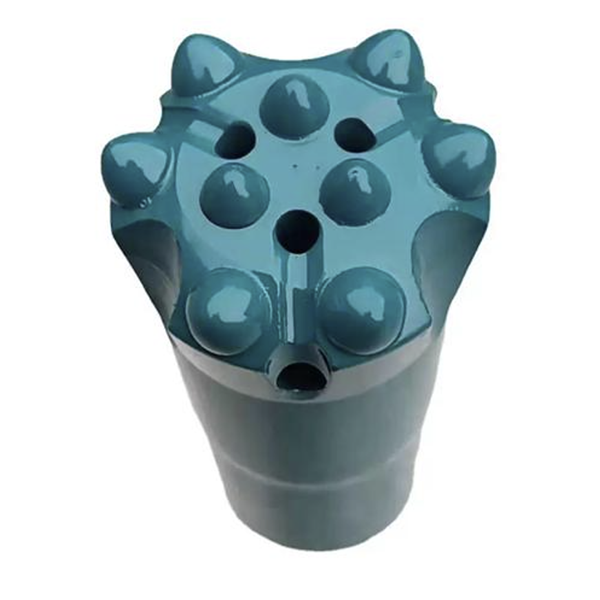
Mũi khoan hình nón là bộ phận làm việc quan trọng trong nhiều ứng dụng khoan và thăm dò. Chúng hoạt động trong môi trường mài mòn, chịu tải trọng va đập lặp đi lặp lại và bị tiêu hao với số lượng đáng kể trong các dự án khai thác mỏ, khai thác đá, khoan địa chất và xây dựng. Do những điều kiện này, các nhà sản xuất phải cân bằng giữa độ bền của mũi khoan, tính nhất quán về kích thước, hiệu quả sản xuất và chi phí vật liệu.
Quy trình sản xuất mũi khoan hình nón truyền thống thường bắt đầu từ phôi thanh tròn và dựa vào các công đoạn tiện, phay và cắt gọt khác để tạo hình dạng cuối cùng. Quy trình này quen thuộc và linh hoạt, nhưng cũng có thể tạo ra một số thách thức. Các biên dạng phức tạp đòi hỏi nhiều thời gian gia công hơn, hiệu suất sử dụng vật liệu có thể thấp, và sự gián đoạn dòng chảy kim loại do cắt gọt có thể làm giảm khả năng chống mỏi ở những vùng chịu ứng suất cao.
Ép đùn nóng mang đến một lựa chọn sản xuất khác cho một số thiết kế mũi khoan hình nón nhất định. Bằng cách tạo hình phôi được nung nóng trong phạm vi nhiệt độ được kiểm soát dưới nhiệt độ tái kết tinh của vật liệu, các nhà sản xuất có thể giảm sức cản biến dạng trong khi vẫn duy trì khả năng kiểm soát kích thước tốt và dòng chảy hạt bên trong liên tục hơn. Đối với các nhà sản xuất dụng cụ khoan, mục tiêu không chỉ đơn giản là thay thế gia công cơ khí. Mà là tạo ra một quy trình sản xuất ổn định hơn, hỗ trợ chất lượng, năng suất và độ tin cậy lâu dài của dụng cụ.
Tại sao phương pháp tạo hình mũi khoan hình nón lại quan trọng?
Dụng cụ khoan đá phải truyền năng lượng va đập một cách hiệu quả từ chuỗi khoan đến đá. Do đó, thân mũi khoan phải chịu được tải trọng lặp đi lặp lại, rung động, mài mòn và nguy cơ nứt do mỏi. Chất lượng sản xuất có ảnh hưởng trực tiếp đến hiệu suất này.
Khi một chi tiết hình nón được sản xuất chủ yếu bằng phương pháp gia công cơ khí, một lượng lớn vật liệu có thể bị loại bỏ khỏi thanh kim loại ban đầu. Điều này có thể làm tăng lượng phế liệu và kéo dài thời gian chu kỳ sản xuất. Gia công cơ khí cũng làm lộ cấu trúc kim loại ban đầu thay vì dẫn hướng dòng sợi xung quanh hình dạng cuối cùng.
Quy trình tạo hình có thể bảo toàn nhiều vật liệu hơn và giúp các đường dòng chảy bên trong bám sát theo đường viền bên ngoài của chi tiết. Về nguyên tắc, điều này có thể có lợi cho các bộ phận chịu tải trọng tuần hoàn. Tuy nhiên, kết quả cuối cùng phụ thuộc vào nhiều yếu tố, bao gồm lựa chọn vật liệu, kiểm soát nhiệt độ, thiết kế khuôn, bôi trơn, lực tạo hình, xử lý nhiệt và kiểm tra chất lượng.
Vì lý do này, ép đùn nóng nên được xem như một hệ thống sản xuất được kiểm soát chứ không phải là một bước sản xuất đơn lẻ.
Ép đùn nóng là gì?
Các quy trình ép đùn thường được chia thành ép đùn nguội, ép đùn ấm và ép đùn nóng dựa theo nhiệt độ tạo hình.
Ép đùn nguội có thể mang lại độ chính xác kích thước và chất lượng bề mặt tuyệt vời, nhưng khả năng chống biến dạng của vật liệu tương đối cao. Điều này làm tăng công suất máy ép và tải trọng dụng cụ cần thiết. Các chi tiết được tạo hình nguội cũng có thể cần xử lý bổ sung để kiểm soát hiện tượng cứng hóa vật liệu.
Ép đùn nóng làm giảm đáng kể lực cản khi tạo hình, nhưng có thể dẫn đến quá trình oxy hóa nhiều hơn, độ chính xác kích thước thấp hơn và các vấn đề tiềm ẩn về chất lượng bề mặt.
Ép đùn nóng nhằm mục đích cung cấp một giải pháp trung gian. Phôi được nung nóng trên nhiệt độ phòng nhưng dưới phạm vi tái kết tinh. Ở nhiệt độ thích hợp, vật liệu trở nên dễ tạo hình hơn so với ép đùn nguội, đồng thời tránh được một số vấn đề về vảy và kiểm soát kích thước liên quan đến tạo hình ở nhiệt độ cao.
Đối với sản xuất mũi khoan hình nón, ép đùn nóng có thể mang lại một số lợi thế tiềm năng:
Lực tạo hình thấp hơn so với ép đùn nguội
Khả năng kiểm soát kích thước tốt hơn so với nhiều phương pháp tạo hình bằng nhiệt.
Giảm thiểu lãng phí vật liệu so với các hoạt động cắt gọt quy mô lớn.
Khả năng cải thiện dòng chảy kim loại xung quanh biên dạng chi tiết
Thích hợp cho sản xuất số lượng lớn khi hệ thống công cụ và kiểm soát quy trình được thiết lập tốt.
Quy trình sản xuất mũi khoan hình nón ép đùn nóng
Quy trình điển hình bắt đầu bằng việc lựa chọn đường kính và chiều dài phôi phù hợp. Phôi cần được định cỡ cẩn thận để giảm thiểu biến dạng quá mức, đồng thời đảm bảo đủ vật liệu để lấp đầy khoang khuôn. Chuẩn bị phôi tốt giúp đảm bảo quá trình điền đầy ổn định, giảm nguy cơ lỗi và giúp bảo vệ khuôn dập.
Sau đó, phôi được nung nóng đến nhiệt độ tạo hình đã định. Khoảng nhiệt độ chính xác phụ thuộc vào mác thép, hình dạng chi tiết, mức độ biến dạng và khả năng của thiết bị. Đối với thép hợp kim cacbon trung bình như 40Cr, thảo luận kỹ thuật ban đầu chỉ ra rằng việc kiểm soát phạm vi tạo hình nóng có thể làm giảm sức cản biến dạng đồng thời tránh được hiện tượng oxy hóa bề mặt nghiêm trọng liên quan đến nhiệt độ cao hơn đáng kể.
Gia nhiệt bằng cảm ứng thường hữu ích vì nó có thể cung cấp nhiệt nhanh và ổn định. Tuy nhiên, nhiệt độ mục tiêu cần được kiểm chứng thông qua các thử nghiệm quy trình và giám sát sản xuất. Quá nhiệt có thể làm tăng quá trình oxy hóa và hình thành lớp cặn trên bề mặt, trong khi gia nhiệt không đủ có thể làm tăng tải trọng tạo hình và đẩy nhanh quá trình mài mòn khuôn.
Sau khi nung nóng, chất bôi trơn được bôi vào phôi và khoang khuôn. Phôi được đặt vào khuôn, định vị chính xác và ép thành hình. Khuôn mở ra sau khi hoàn thành quá trình tạo hình, và hệ thống đẩy sẽ lấy phôi đã hoàn thiện ra.
Nghe có vẻ đơn giản, nhưng mỗi giai đoạn đều cần sự kiểm soát. Việc gia nhiệt không đều, bôi trơn kém, kích thước phôi không chính xác hoặc căn chỉnh khuôn không ổn định có thể dẫn đến việc điền đầy không hoàn toàn, dính khuôn, sai lệch kích thước hoặc hỏng khuôn sớm.
Vai trò của chất bôi trơn
Bôi trơn là một trong những phần quan trọng nhất của quá trình ép đùn nóng. Chất bôi trơn phải giảm ma sát, bảo vệ bề mặt khuôn, giúp phôi chảy vào khoang khuôn và duy trì hiệu quả ở nhiệt độ tạo hình.
Đối với sản xuất mũi khoan hình nón, hệ thống bôi trơn có thể bao gồm các vật liệu gốc than chì hoặc các công thức chịu nhiệt cao khác phù hợp với quy trình đã chọn. Chất bôi trơn phải bám dính chắc chắn vào bề mặt khuôn và tạo thành một lớp màng ổn định trong quá trình tạo hình. Nếu việc bôi trơn không đồng đều, tải trọng máy ép có thể tăng lên, chất lượng bề mặt có thể giảm xuống và khuôn có thể bị mòn nhanh hơn.
Các nhà sản xuất nên kiểm chứng hiệu suất chất bôi trơn thông qua các thử nghiệm có tính đến nhiệt độ tạo hình, thời gian giữ nhiệt, áp suất, vật liệu dụng cụ và hình dạng chi tiết. Chất bôi trơn hoạt động tốt trên một máy ép hoặc khuôn mẫu này có thể không hoạt động tương tự trong môi trường sản xuất khác.
Các yếu tố cần xem xét khi thiết kế khuôn đúc
Thiết kế khuôn có tác động lớn đến tính ổn định và khả thi về mặt thương mại của quy trình ép đùn nóng. Các chi tiết hình nón thường có đường kính thay đổi và hình dạng phức tạp, do đó khuôn phải dẫn hướng dòng chảy vật liệu mà không gây ra ma sát quá mức hoặc tập trung ứng suất cục bộ.
Cấu trúc khuôn tách rời có thể hữu ích cho việc tháo các chi tiết hình nón đã được định hình. Góc côn của các bề mặt tiếp xúc của khuôn đặc biệt quan trọng. Nếu góc côn quá lớn, các bề mặt tiếp xúc có thể tách rời nhau dưới tải trọng. Nếu góc côn quá nhỏ, khuôn có thể khó tháo ra hoặc có thể mất ổn định trong quá trình gia công.
Cuộc thảo luận kỹ thuật ban đầu đã xác định độ côn 15 độ là một giá trị tham chiếu hiệu quả trong thiết kế đã được thử nghiệm. Giá trị này không nên được coi là thông số kỹ thuật chung. Nó là một giá trị tham chiếu trong quy trình cần được xác nhận dựa trên vật liệu thực tế, kích thước chi tiết, lực ép và cấu trúc khuôn được sử dụng trong sản xuất.
Một cơ cấu đẩy đáng tin cậy cũng rất cần thiết. Khi phần côn đã được tạo hình vẫn bám chặt vào khuôn đột hoặc khuôn dập, việc tháo bằng tay có thể làm chậm chu trình và tạo ra rủi ro về an toàn. Một hệ thống dừng và đẩy được thiết kế đúng cách giúp tách phôi khỏi dụng cụ và hỗ trợ sản xuất liên tục.
Lợi ích sản xuất và kiểm soát chất lượng
So với phương pháp gia công cơ khí truyền thống, ép đùn nóng có thể cải thiện việc sử dụng vật liệu và giảm số lượng công đoạn cắt gọt. Phương pháp này cũng có thể nâng cao hiệu quả sản xuất đối với các chi tiết có tính lặp lại cao và số lượng lớn. Công nghệ này đặc biệt hấp dẫn khi hình dạng chi tiết phức tạp đến mức gia công cơ khí diễn ra chậm nhưng lại đủ tiêu chuẩn để cần đến dụng cụ chuyên dụng.
Tuy nhiên, ép đùn nóng không tự động là lựa chọn tốt nhất cho mọi mũi khoan hình nón. Chi phí đầu tư dụng cụ, bảo trì khuôn, khả năng của máy ép, độ ổn định vật liệu và nguồn lực kiểm soát chất lượng đều cần được xem xét.
Một kế hoạch kiểm tra toàn diện cần bao gồm kiểm tra kích thước, kiểm tra tình trạng bề mặt, xác minh độ cứng sau bất kỳ quá trình xử lý nhiệt cần thiết nào, và đánh giá các khuyết tật bên trong khi ứng dụng yêu cầu. Các nhà sản xuất cũng nên theo dõi lực tạo hình, nhiệt độ phôi, tình trạng bôi trơn và xu hướng mài mòn khuôn. Những ghi chép này giúp dễ dàng xác định sự sai lệch trong quy trình trước khi nó trở thành vấn đề về chất lượng.
Phần kết luận
Ép đùn nóng mang lại triển vọng đầy hứa hẹn trong việc sản xuất mũi khoan hình nón và các bộ phận khác của dụng cụ khoan đá đòi hỏi độ bền, tính nhất quán và hiệu quả sản xuất cao. Bằng cách kết hợp gia nhiệt được kiểm soát, bôi trơn phù hợp, thiết kế khuôn ổn định và khả năng đẩy sản phẩm đáng tin cậy, các nhà sản xuất có thể giảm lực cản khi tạo hình trong khi vẫn duy trì độ chính xác kích thước hữu ích và cải thiện việc sử dụng vật liệu.
Bài học quan trọng nhất là quy trình tạo hình phải được thiết kế như một hệ thống hoàn chỉnh. Nhiệt độ, hình dạng phôi, dụng cụ, chất bôi trơn, công suất máy ép và tiêu chuẩn kiểm tra đều phải phối hợp với nhau. Với sự kiểm định cẩn thận, ép đùn nóng có thể trở thành một phương pháp sản xuất có giá trị đối với các công ty sản xuất dụng cụ khoan đang tìm cách cải thiện cả năng suất và độ bền sản phẩm.



