
Quy trình sản xuất cần khoan thủy lực để đảm bảo độ tin cậy khi khoan đá
Cần khoan thủy lực có vẻ ngoài giống như một ống thép đơn giản, nhưng nó là một bộ phận được thiết kế rất tinh xảo trong hệ thống khoan đá. Nó phải truyền tải năng lượng va đập mạnh mẽ, chuyển động quay, dung dịch rửa và lực đẩy qua chuỗi khoan trong khi vẫn duy trì độ thẳng và chống mỏi.
Trong khai thác mỏ, khai thác đá, đào hầm và khoan công trình hạ tầng, cần khoan là bộ phận kết nối mũi khoan đá với mũi khoan. Nếu cần khoan bị cong, mòn quá mức, hư hỏng ren hoặc gãy dưới tải trọng, quá trình khoan sẽ dừng lại ngay lập tức. Hậu quả có thể bao gồm mất thời gian sản xuất, hư hỏng dụng cụ, công tác khắc phục và một lỗ khoan không thể sử dụng được.
Đó là lý do tại sao các cần khoan thủy lực chất lượng cao được sản xuất thông qua một quy trình kiểm soát chặt chẽ bao gồm kiểm tra, gia công, xử lý nhiệt, nắn thẳng và chống ăn mòn. Mỗi bước đều góp phần vào hiệu suất cuối cùng của cần khoan trong thực tế.
Bắt đầu với thép khoan rỗng
Quy trình sản xuất bắt đầu với thép khoan rỗng. Không giống như thanh thép đặc, thép rỗng có một lỗ xả bên trong cho phép không khí hoặc nước đi qua chuỗi khoan và loại bỏ các mảnh vụn từ đáy lỗ khoan.
Trước khi bắt đầu sản xuất, mỗi ống thép cần được kiểm tra. Độ thẳng là đặc biệt quan trọng. Nếu vật liệu đầu vào có độ cong quá mức, nó phải được chỉnh sửa trước khi gia công và xử lý nhiệt tiếp theo. Bắt đầu với một ống thẳng và đồng nhất giúp giảm độ lệch tâm cuối cùng và hỗ trợ độ chính xác lỗ tốt hơn trong quá trình khoan.
Thiết bị nắn thẳng đầu cần bằng thủy lực thường được sử dụng cho công việc này. Các giá đỡ có thể điều chỉnh định vị cần, và áp suất được kiểm soát được tác dụng tại các điểm đã chọn để chỉnh sửa độ cong. Quá trình này đòi hỏi sự cẩn thận vì lực quá mạnh có thể gây ra hư hỏng cục bộ hoặc ứng suất dư.
Mục tiêu không chỉ là làm cho thanh dẫn hướng trông thẳng. Mục tiêu là đảm bảo thanh dẫn hướng quay trơn tru, truyền năng lượng hiệu quả và giúp giữ mũi khoan đi đúng hướng lỗ đã định.
Gia công thân và phần ren của cần khoan.
Sau khi kiểm tra và nắn thẳng ban đầu, cần khoan sẽ được chuyển đến công đoạn gia công. Lộ trình cụ thể phụ thuộc vào thiết kế cần khoan, hệ thống ren, kiểu khớp nối và khả năng xử lý của nhà sản xuất.
Các đoạn ren rất quan trọng vì chúng kết nối cần khoan với bộ chuyển đổi chuôi, ống nối và mũi khoan. Các mối nối này phải chịu được va đập và quay lặp đi lặp lại mà không bị lỏng, mài mòn hoặc mất độ chính xác về kích thước.
Vùng ren có thể được rèn ép trước khi gia công. Quá trình rèn ép làm tăng tiết diện vật liệu ở vùng kết nối, giúp cung cấp nhiều vật liệu hơn cho ren và cải thiện độ bền của vùng nối. Tùy thuộc vào thiết kế, nhà sản xuất cũng có thể sử dụng phương pháp hàn ma sát để nối bộ chuyển đổi ren hoặc đầu nối với thân thanh.
Hàn ma sát có thể được sử dụng theo hai cách phổ biến. Một cách là nối chi tiết đầu cuối trước rồi mới gia công ren cuối cùng. Cách khác là gia công phần ren trước khi chi tiết được hàn ma sát được nối với thân thanh. Phương pháp tốt nhất phụ thuộc vào thiết kế sản phẩm, tiêu chuẩn hàn, trình tự gia công và yêu cầu kiểm soát chất lượng.
Sau khi rèn hoặc hàn, máy tiện thủy lực hoặc máy tiện CNC sẽ gia công biên dạng ngoài và hình dạng ren. Kích thước ren chính xác là rất quan trọng. Ren không khớp tốt có thể dẫn đến giảm khả năng truyền tải năng lượng, mài mòn nhanh, khó tháo rời hoặc hỏng mối nối sớm.
Các công đoạn gia công bổ sung có thể bao gồm rãnh tay cầm, mặt phẳng vặn cờ lê hoặc các chi tiết liên quan đến truyền động. Quy trình phay ngang có thể tạo ra các chi tiết này với vị trí và kích thước nhất quán.
Chuẩn bị bề mặt trước khi xử lý nhiệt
Trước khi xử lý nhiệt, bề mặt thanh phải được làm sạch. Phương pháp phun cát hoặc phun bi thường được sử dụng để loại bỏ dầu, cặn bẩn và các sản phẩm oxy hóa khỏi thân thanh.
Bước này rất quan trọng vì sự nhiễm bẩn bề mặt có thể ảnh hưởng đến tính đồng nhất của quá trình xử lý nhiệt và làm cho việc kiểm tra sau này trở nên khó khăn hơn. Bề mặt sạch cũng cho phép nhà sản xuất xác định các khuyết tật gia công rõ ràng, các bất thường trong mối hàn hoặc hư hỏng bề mặt trước khi thanh kim loại được đưa vào lò nung.
Việc chuẩn bị bề mặt không chỉ mang tính thẩm mỹ. Nó hỗ trợ quá trình xử lý nhiệt lặp lại, kết quả phun bi tốt hơn và khả năng chống ăn mòn hiệu quả hơn sau khi sản xuất.
Xử lý nhiệt để tăng khả năng chống mài mòn và độ bền mỏi.
Xử lý nhiệt là một trong những giai đoạn quan trọng nhất trong sản xuất cần khoan. Cần khoan thủy lực thường được làm từ thép tôi cứng bằng không khí có hàm lượng cacbon thấp, hợp kim cao hoặc các loại thép hợp kim tương tự được lựa chọn dựa trên khả năng tạo ra lớp ngoài cứng chắc trong khi vẫn giữ được lõi dẻo dai.
Hai phương pháp xử lý bề mặt phổ biến là tôi cacbon và tôi cứng bề mặt bằng cảm ứng.
Tôi cacbon hóa làm giàu bề mặt thanh thép bằng cacbon trong môi trường lò giàu cacbon. Quá trình này có thể tạo ra một lớp vỏ chống mài mòn ở bên ngoài thanh thép và, tùy thuộc vào quy trình, cả bên trong thành lỗ thoát nước. Sau khi tôi cacbon hóa, thanh thép được làm nguội và ram để đạt được sự cân bằng mong muốn giữa độ cứng bề mặt và độ dẻo dai của lõi.
Bài báo gốc mô tả nhiệt độ thấm cacbon khoảng 925°C và đưa ra giá trị độ cứng bề mặt tham khảo là HRC 58-60 với độ cứng lõi gần HRC 43. Những con số này nên được xem như ví dụ về quy trình chứ không phải là thông số kỹ thuật chung. Các thiết lập thực tế phải được xác nhận bởi các kỹ sư xử lý nhiệt có trình độ dựa trên mác thép, kích thước thanh, yêu cầu độ sâu lớp thấm cacbon và tiêu chuẩn sản xuất địa phương.
Tôi cứng bề mặt bằng cảm ứng sử dụng phương pháp gia nhiệt tần số cao, tiếp theo là tôi và ram, để tôi cứng các vùng được chọn. Thân thanh có thể được xử lý trước, sau đó là xử lý bổ sung ở các phần ren. Cách tiếp cận này cho phép các nhà sản xuất tập trung tôi cứng ở những nơi chịu mài mòn cao nhất trong khi vẫn duy trì độ dẻo dai ở các khu vực khác.
Cả hai phương pháp đều có thể tạo ra các cần khoan đáng tin cậy nếu được kiểm soát đúng cách. Việc lựa chọn phương pháp nào phụ thuộc vào tuổi thọ mỏi yêu cầu, điều kiện đá, độ sâu khoan, thiết kế cần khoan, thiết bị hiện có và mục tiêu kinh tế.
Phun bi và xử lý lỗ bên trong
Sau khi xử lý nhiệt, thanh kim loại có thể được phun bi. Quá trình này bắn phá bề mặt bằng các viên bi thép nhỏ hoặc các chất liệu khác để tạo ra ứng suất nén có lợi ở lớp ngoài.
Đối với cần khoan, phun bi có thể giúp cải thiện khả năng chống mỏi bằng cách giảm thiểu tác động của các khuyết tật nhỏ trên bề mặt. Vì cần khoan phải chịu va đập và quay lặp đi lặp lại, nên hiệu suất chống mỏi là một mối quan ngại lớn.
Lỗ xả cũng có thể được xử lý bằng phương pháp phun bi bên trong. Bề mặt bên trong tiếp xúc với luồng khí tốc độ cao, nước và các mảnh vụn khoan mài mòn. Cải thiện điều kiện bề mặt có thể giúp kéo dài tuổi thọ và giảm nguy cơ xảy ra các vấn đề do mài mòn bên trong.
Quá trình này cần được kiểm soát cẩn thận. Kích thước tia phun, cường độ, độ phủ hoặc khâu chuẩn bị bề mặt không phù hợp có thể làm giảm hiệu quả hoặc gây ra hư hại bề mặt không mong muốn.
Chỉnh sửa và kiểm tra cuối cùng
Xử lý nhiệt có thể gây ra những thay đổi nhỏ về kích thước hoặc biến dạng. Vì lý do này, các thanh thành phẩm thường được nắn thẳng chính xác sau khi xử lý nhiệt và phun bi.
Máy nắn thẳng thủy lực có điều khiển bằng đồng hồ đo độ lệch có thể giúp đảm bảo thanh đáp ứng dung sai độ thẳng yêu cầu. Độ thẳng rất cần thiết cho sự quay ổn định và chất lượng lỗ khoan. Thanh có độ lệch tâm quá mức có thể làm tăng độ rung, đẩy nhanh quá trình mài mòn ren và góp phần gây ra sai lệch lỗ khoan.
Việc kiểm tra cuối cùng cần bao gồm các bước kiểm tra sau:
Chiều dài tổng thể và đường kính ngoài
Hình dạng ren và độ khít của ren
Độ thẳng và độ lệch tâm của cần câu
Tình trạng bề mặt
Độ cứng sau xử lý nhiệt
Tình trạng lỗ xả
Độ bền mối hàn khi sử dụng phương pháp hàn ma sát.
Phạm vi bảo vệ chống ăn mòn
Đối với các ứng dụng đòi hỏi cao, nhà sản xuất cũng có thể sử dụng thêm các phương pháp kiểm tra không phá hủy hoặc kiểm tra luyện kim để xác minh chất lượng mối hàn, độ sâu lớp phủ và tình trạng vật liệu bên trong.
Bảo vệ chống ăn mòn và lưu trữ
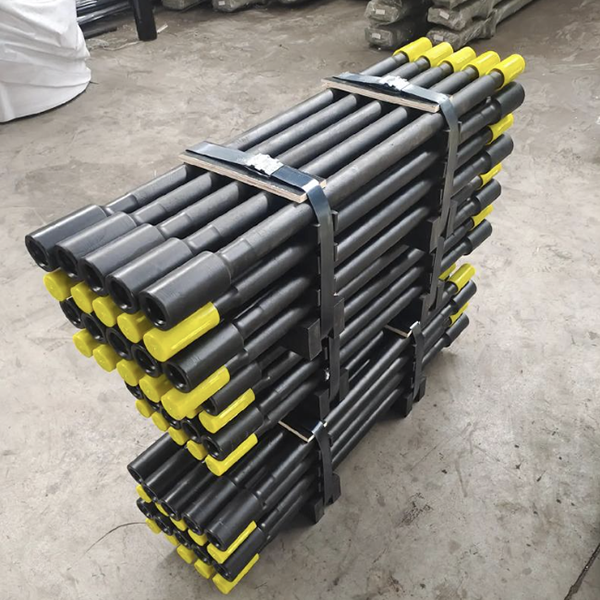
Giai đoạn cuối cùng là bảo vệ chống ăn mòn. Các lớp phủ hoặc dầu chống ăn mòn đặc biệt có thể được phủ lên bề mặt ngoài của cần và lỗ xả bên trong. Điều này giúp bảo vệ dụng cụ trong quá trình vận chuyển, bảo quản và trong thời gian không sử dụng.
Sự ăn mòn có thể làm hỏng ren, làm giảm chất lượng mối nối và tạo ra các vết rỗ có thể trở thành điểm khởi phát mỏi. Do đó, đóng gói đúng cách, bảo quản khô ráo và bảo vệ ren là một phần quan trọng để duy trì chất lượng cần khoan sau khi sản xuất.
Phần kết luận
Cần khoan thủy lực được sản xuất thông qua nhiều công đoạn hơn là chỉ cắt và tạo ren đơn giản. Hiệu suất cuối cùng của chúng phụ thuộc vào việc kiểm tra vật liệu, nắn thẳng, gia công chính xác, xử lý nhiệt được kiểm soát, tăng cường bề mặt, căn chỉnh cuối cùng và chống ăn mòn.
Đối với các nhà thầu khoan, giá trị của cần khoan được đo bằng số mét khoan được đáng tin cậy, độ thẳng của lỗ khoan ổn định, giảm thời gian ngừng hoạt động và giảm tổng chi phí khoan. Đối với các nhà sản xuất, kiểm soát quy trình nhất quán là nền tảng để cung cấp các cần khoan có thể chịu được các điều kiện khoan đá khắc nghiệt.



