
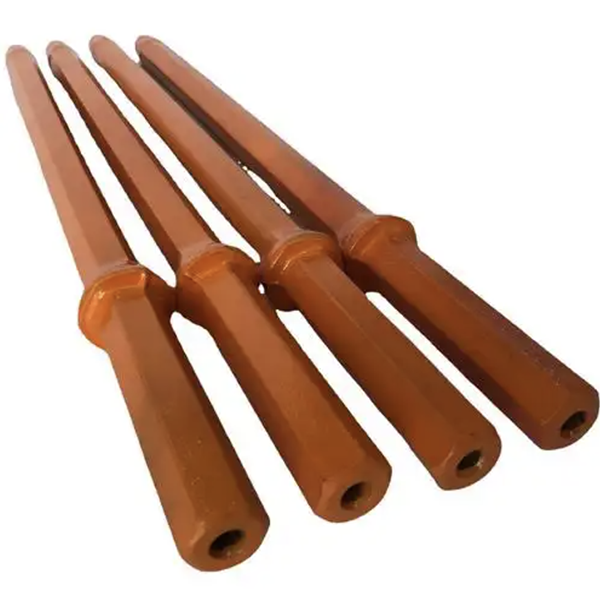
Thép rỗng chất lượng cao dùng cho cần khoan hạng nặng.
Cần khoan chịu lực truyền năng lượng va đập và chuyển động quay từ máy khoan đá thủy lực đến mũi khoan. Thân thép rỗng của chúng phải chịu được các va đập năng lượng cao lặp đi lặp lại, mô-men xoắn, mài mòn và nước hoặc khí ăn mòn khi xả. Khi thiết bị khoan ngày càng mạnh mẽ hơn, chất lượng và độ ổn định của thép rỗng càng trở nên quan trọng đối với tuổi thọ cần khoan và độ tin cậy khi khoan.
Quy trình sản xuất thép rỗng ảnh hưởng đến kích thước, cấu trúc bên trong, điều kiện bề mặt và hiệu suất chịu mỏi của nó. Bài viết này xem xét hai phương pháp sản xuất phổ biến và các yếu tố chất lượng ảnh hưởng đến hiệu suất của cần khoan hạng nặng.
Yêu cầu đối với cần khoan hạng nặng
Cần khoan hạng nặng hoạt động trong điều kiện khắc nghiệt. Bài báo gốc mô tả các giàn khoan thủy lực tạo ra hàng nghìn cú va đập mỗi phút, với năng lượng va đập cao và mô-men xoắn đáng kể. Cần khoan phải truyền năng lượng đó thông qua sóng ứng suất trong khi quay và mang theo môi chất rửa trôi qua đường dẫn bên trong của nó.
Trong quá trình hoạt động, thân cần khoan chịu các tải trọng va đập, uốn cong, xoắn và mỏi. Bề mặt ngoài của nó tiếp xúc với đá và thành giếng, trong khi lỗ xả bên trong tiếp xúc với nước hoặc không khí áp suất cao và các mảnh vụn mài mòn. Sự kết hợp này làm cho cần khoan thép rỗng trở thành một bộ phận quan trọng của toàn bộ hệ thống khoan.
Bài báo mô tả thị trường đang phát triển cho các thanh thép chịu tải nặng, bao gồm các dòng sản phẩm T51, T45 và H35. Bài báo cũng cho biết các thanh thép sản xuất trong nước đã chiếm được thị phần đáng kể, trong khi sự biến động về tuổi thọ và gãy do mỏi vẫn là mối lo ngại đối với một số sản phẩm. Các số liệu thị trường này phản ánh thông tin được nêu trong bài báo và cần được kiểm chứng lại dựa trên dữ liệu khu vực hiện tại.
Hai quy trình sản xuất thép rỗng
Bài viết này nêu ra hai quy trình sản xuất thép rỗng.
Phương pháp thứ nhất tạo ra lỗ bên trong bằng cách khoan một phôi đặc rồi cán nó bằng một trục hoặc thanh lõi. Quy trình đơn giản hóa như sau:
Sản xuất và tinh luyện thép
Đúc liên tục phôi lớn
Công đoạn cán ban đầu để mở rộng và tạo hình phôi
Khoan lỗ trung tâm bằng máy
Chèn thanh lõi
Cán để tạo thành thép rỗng
Phương pháp thứ hai sử dụng kỹ thuật đục lỗ nóng và cán nóng. Một phôi tròn được nung nóng, đục một lỗ ở giữa, giảm đường kính và cán thành tiết diện rỗng cuối cùng.
Mỗi quy trình đều có những ưu nhược điểm riêng. Khoan và cán lõi có thể tạo ra hình dạng bên trong được kiểm soát và dòng chảy kim loại thuận lợi nếu được thực hiện tốt. Đục lỗ nóng và cán có thể mang lại lợi thế về năng suất, chi phí sản xuất và tính linh hoạt trong sản xuất. Phương pháp tốt nhất phụ thuộc vào mác thép, kích thước sản phẩm, thiết bị, mục tiêu chất lượng và khối lượng sản xuất.
Ảnh hưởng của quy trình sản xuất đến chất lượng sản phẩm
Cấu trúc hình học bên trong của thép rỗng ảnh hưởng đến cách cần khoan chịu tải. Trong đường khoan, lỗ khoan lệch tâm có thể tạo ra độ dày thành không đồng đều. Các chuyển tiếp bên trong sắc nhọn có thể tập trung ứng suất và trở thành điểm khởi phát vết nứt mỏi.
Thép rỗng cán nóng và đột dập có thể gặp phải một số thách thức riêng. Các vết xoắn ốc hoặc các vết nứt nhỏ trên bề mặt bên trong hoặc bên ngoài có thể ảnh hưởng đến tuổi thọ nếu không được kiểm soát. Những khuyết tật này có thể trở nên nghiêm trọng hơn khi thanh thép chịu tác động và uốn cong lặp đi lặp lại.
Do đó, các nhà sản xuất nên theo dõi:
Kích thước và hình dạng bên ngoài
Đường kính lỗ bên trong và độ đồng tâm
Độ đồng nhất của độ dày thành
Độ thẳng
Tình trạng bề mặt bên trong và bên ngoài
Khử cacbon và đóng cặn
Tính chất cơ học
Độ sạch và mức độ tạp chất của thép
Các yêu cầu kiểm tra cần phản ánh thiết kế thanh và điều kiện vận hành. Tiêu chí chấp nhận về bề mặt và kích thước cần được xác định trước khi sản xuất và áp dụng nhất quán.
Độ sạch và tính nhất quán của thép
Bài báo xác định 23CrNi3Mo là loại thép thường được sử dụng cho cần khoan hạng nặng và lưu ý rằng các yêu cầu về thành phần hóa học và cơ học danh nghĩa có thể tương đương nhau giữa các nhà cung cấp, trong khi độ sạch và tính nhất quán vẫn khác nhau.
Các yếu tố chính bao gồm hàm lượng lưu huỳnh và nhôm, nồng độ khí hòa tan như nitơ và hydro, hình thái tạp chất và độ ổn định của cấu trúc vi mô ở độ phóng đại thấp.
Những yếu tố này rất quan trọng vì các tạp chất, khuyết tật liên quan đến khí và sự không đồng nhất cục bộ có thể làm giảm khả năng chống mỏi. Dưới tác động lặp đi lặp lại, một khuyết tật nhỏ bên trong hoặc trên bề mặt có thể trở thành điểm khởi đầu cho vết nứt. Việc cải thiện kiểm soát và kiểm tra trong quá trình sản xuất thép giúp giảm thiểu rủi ro này.
Thành phần hóa học không phải là yếu tố duy nhất quyết định chất lượng. Hai mẻ sản xuất có thành phần hóa học danh nghĩa tương tự nhau vẫn có thể cho chất lượng khác nhau nếu độ sạch, sự phân tách, các khuyết tật bên trong hoặc cấu trúc vi mô của chúng khác nhau.
Lựa chọn thép rỗng phù hợp với quy trình sản xuất thanh thép
Thép rỗng chỉ là nguyên liệu ban đầu. Thanh khoan thành phẩm còn phụ thuộc vào các công đoạn gia công, tạo ren, xử lý nhiệt, nắn thẳng và kiểm tra cuối cùng.
Thép phải phù hợp với toàn bộ quy trình sản xuất của nhà sản xuất. Sự khác biệt về độ cứng hoặc cấu trúc vi mô có thể ảnh hưởng đến quá trình gia công và xử lý nhiệt. Độ thẳng kém hoặc độ dày thành không đồng nhất có thể gây ra vấn đề trong quá trình gia công ren và sử dụng.
Một chương trình cung ứng đáng tin cậy cần bao gồm chứng nhận vật liệu, truy xuất nguồn gốc lô sản xuất, dung sai kích thước đã thỏa thuận, giới hạn khuyết tật và đánh giá hiệu suất định kỳ. Dữ liệu thực địa về số mét đã khoan, vị trí gãy, độ mòn ren và thời gian ngừng hoạt động có thể giúp xác định xem vấn đề bắt nguồn từ thép rỗng, quá trình xử lý tiếp theo hay điều kiện vận hành.
Phần kết luận
Cả hai phương pháp sản xuất bằng khoan lỗ và bằng cách đột nóng đều có thể cung cấp thép rỗng cho cần khoan hạng nặng khi quy trình được kiểm soát đúng cách. Hiệu suất của chúng phụ thuộc vào hình dạng bên trong, độ dày thành đồng nhất, chất lượng bề mặt, độ sạch của thép và các đặc tính cơ học ổn định.
Đối với các nhà sản xuất cần khoan và các nhà thầu khoan, mục tiêu là đánh giá toàn bộ chuỗi vật liệu và sản xuất. Thép rỗng đồng nhất mang lại cho cần khoan nền tảng vững chắc hơn, đảm bảo tuổi thọ mỏi đáng tin cậy, khả năng gia công chính xác và hiệu suất khoan ổn định.



