
Gãy cần khoan: Nguyên nhân gốc rễ và các biện pháp phòng ngừa thiết thực
Gãy cần khoan là một trong những sự cố tốn kém nhất trong khoan đá. Cần khoan bị gãy gây lãng phí vật tư tiêu hao, làm gián đoạn sản xuất, có thể khiến dụng cụ bị kẹt trong lỗ khoan và có thể làm hỏng các khớp nối, bộ chuyển đổi chuôi hoặc chính máy khoan đá. Nó cũng ngăn cản hệ thống khoan đạt được tuổi thọ tối đa của mũi khoan.
Hầu hết các sự cố hỏng cần khoan không phải là ngẫu nhiên. Chúng là kết quả của sự mỏi vật liệu, ăn mòn, vấn đề xử lý nhiệt, khuyết tật vật liệu, các mối nối kém hoặc thao tác vận hành không chính xác. Hiểu rõ các cơ chế hỏng hóc này giúp các đội khoan ngăn ngừa sự cố và giảm chi phí trên mỗi mét khoan.
Mỏi vật liệu là nguyên nhân hàng đầu gây ra hỏng cần khoan.
Cần khoan đá phải chịu tác động lặp đi lặp lại của sóng xung kích, chuyển động quay, lực đẩy, uốn cong và rung động. Mặc dù ứng suất tối đa trong mỗi chu kỳ có thể thấp hơn cường độ kéo tĩnh của thép, nhưng hàng nghìn chu kỳ lặp lại có thể khởi phát và phát triển vết nứt do mỏi.
Các vết nứt do mỏi thường bắt đầu ở những điểm yếu như:
Các vết xước trên bề mặt hoặc vết gia công.
Luồn chỉ vào chân tóc và vai.
Các vết rỗ do ăn mòn.
Các khuyết tật bên trong hoặc trên bề mặt của thép.
Hình học thay đổi đột ngột.
Các khu vực có độ cứng thấp hoặc quá trình chuyển đổi xử lý nhiệt kém.
Ban đầu, những vết nứt này có thể quá nhỏ để nhìn thấy. Khi tiếp tục khoan, chúng sẽ lớn dần cho đến khi phần tiết diện còn nguyên vẹn không còn chịu được tải trọng tác dụng. Thanh thép sau đó sẽ gãy đột ngột.
Vết nứt do mỏi thường có hai vùng riêng biệt. Một phần có thể trông nhẵn, bóng hoặc có kết cấu mịn vì nó phát triển dần dần dưới tải trọng lặp đi lặp lại. Vùng nứt cuối cùng thường thô ráp và mới hơn, cho thấy phần kim loại còn lại bị hỏng do quá tải.
Sự ăn mòn và mỏi vật liệu làm tăng tốc độ hư hỏng.
Việc súc rửa bằng nước, nước ngầm, các chất phụ gia trong quá trình khoan và nước thải mỏ bị ô nhiễm có thể làm trầm trọng thêm tình trạng hư hỏng do mỏi. Ăn mòn có thể tấn công bề mặt thép và tạo thành các vết rỗ, đóng vai trò là điểm tập trung ứng suất. Một khi vết nứt bắt đầu hình thành ở khu vực bị ăn mòn, tác động lặp đi lặp lại có thể đẩy nhanh sự phát triển của nó.
Đây là lý do tại sao cần bảo vệ cần khoan trong quá trình bảo quản và kiểm tra sau khi sử dụng trong môi trường ẩm ướt hoặc ăn mòn. Thực hiện các biện pháp xả rửa tốt giúp loại bỏ các hạt mài mòn nhỏ, nhưng người vận hành cũng nên tránh để cần khoan tiếp xúc với độ ẩm, bùn hoặc cặn hóa chất trong thời gian dài.
Hiện tượng mỏi do ăn mòn đặc biệt quan trọng gần các ren và lỗ xả bên trong, nơi hơi ẩm và mảnh vụn có thể còn sót lại sau khi khoan.
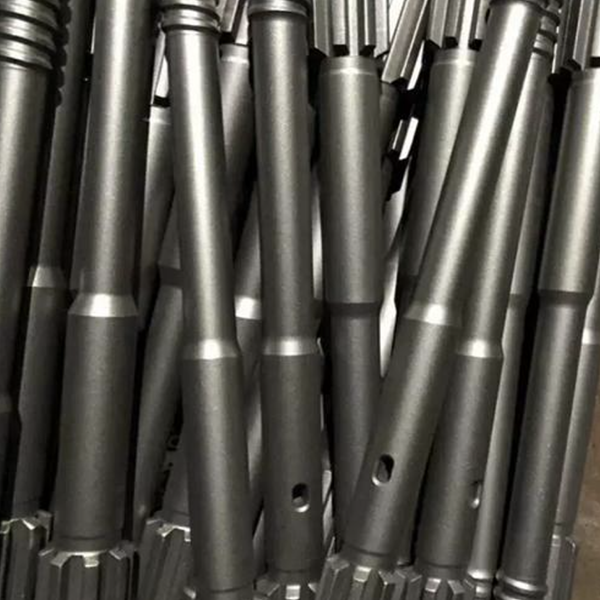
Xử lý nhiệt có thể tạo ra các vùng yếu.
Xử lý nhiệt là cần thiết để đạt được độ cứng, độ bền và độ dẻo dai phù hợp. Tuy nhiên, việc gia nhiệt hoặc làm nguội không được kiểm soát tốt có thể tạo ra sự biến đổi tính chất cục bộ. Các vùng chuyển tiếp giữa khu vực được gia nhiệt và khu vực không được gia nhiệt có thể có độ cứng thấp hơn hoặc độ bền mỏi giảm.
Cần có các đặc tính cân bằng. Độ cứng quá cao có thể làm tăng độ giòn, trong khi độ cứng không đủ có thể làm giảm khả năng chống mài mòn và độ bền. Mục tiêu không chỉ đơn giản là đạt được độ cứng cao nhất có thể. Đó là một cấu hình độ cứng được kiểm soát để hỗ trợ khả năng chống va đập, tuổi thọ mỏi và độ bền của ren.
Các nhà sản xuất cần kiểm soát nhiệt độ rèn, thời gian nung, tôi và ram. Các quy trình này cần tạo ra sự chuyển tiếp tính chất mượt mà thay vì các vùng yếu đột ngột gần thân, ren hoặc các vùng chịu ảnh hưởng nhiệt.
Chất lượng thép và điều kiện bề mặt rất quan trọng.
Chất lượng thép khoan ban đầu có ảnh hưởng trực tiếp đến tuổi thọ sử dụng. Các tạp chất, lớp khử cacbon, khuyết tật cán, đường nối bề mặt và các khuyết tật bên trong đều có thể trở thành điểm khởi phát nứt.
Thép khoan tốt cần có:
Thành phần hợp kim phù hợp cho ứng dụng.
Tính chất cơ học ổn định.
Thép sạch với các tạp chất được kiểm soát.
Cấu trúc vi mô đồng nhất sau quá trình cán và xử lý nhiệt.
Xác định chính xác vị trí lỗ rỗng và độ dày thành lỗ.
Bề mặt bên ngoài nhẵn mịn, không tì vết.
Việc sản xuất cần khoan cũng phải kiểm soát độ thẳng, độ chính xác của ren và độ nhẵn bề mặt. Một khuyết tật nhỏ trên bề mặt ở khu vực chịu ứng suất cao có thể gây ảnh hưởng lớn hơn nhiều đến tuổi thọ mỏi so với kích thước của nó.
Điều kiện vận hành có thể làm giảm tuổi thọ của thanh truyền.
Ngay cả thép khoan cao cấp cũng có thể bị hỏng sớm nếu sử dụng trong điều kiện không tốt. Sự lệch trục giữa mũi khoan, thanh dẫn và lỗ khoan tạo ra ứng suất uốn. Lực đẩy quá mức có thể làm quá tải mũi khoan và cần khoan. Lực đẩy không đủ có thể gây ra hiện tượng nảy và truyền lực kém.
Các mối nối ren phải sạch sẽ, được bôi trơn khi cần thiết và phải khớp hoàn toàn. Các khớp nối bị mòn hoặc ren bị hư hỏng cần được thay thế trước khi chúng làm hỏng thanh truyền mới. Việc trộn lẫn các hệ thống ren không tương thích hoặc ép các mối nối không thẳng hàng có thể dẫn đến hỏng chân ren.
Việc xả sạch phôi vụn phải loại bỏ chúng một cách hiệu quả. Xả sạch kém có thể làm tăng ma sát, gây kẹt mũi khoan và khiến cần khoan phải chịu mô-men xoắn và tải trọng uốn không cần thiết.
Các biện pháp phòng ngừa thiết thực
Một chương trình bảo dưỡng cần khoan hiệu quả cần kết hợp giữa việc lựa chọn vật liệu, kiểm soát sản xuất và thực hành đúng cách tại hiện trường.
Chọn loại thép khoan và hình dạng cần khoan phù hợp với công suất khoan, đường kính lỗ khoan và điều kiện đá.
Sử dụng các thanh nối, khớp nối và bộ chuyển đổi trục có ren và kích thước tương thích.
Kiểm tra thường xuyên các thanh que xem có bị nứt, ăn mòn, cong vênh, mòn ren và hư hỏng bề mặt hay không.
Tháo bỏ các bộ phận bị hư hỏng hoặc mòn nhiều trước khi chúng gây ra sự cố trong quá trình sử dụng.
Đảm bảo mũi khoan thẳng hàng, áp suất cấp liệu, tốc độ quay và chế độ xả nước chính xác.
Bảo quản thép khoan ở nơi sạch sẽ, khô ráo và tránh bị ăn mòn.
Ghi chép lại các sự cố theo vị trí, loại cần câu, cấu tạo đá và điều kiện vận hành.
Các bản ghi về sự cố đặc biệt hữu ích. Nếu các thanh bị gãy liên tục ở cùng một khoảng cách từ ren, vai hoặc thân thanh, bộ phận vận hành có thể tập trung điều tra vào hình dạng cụ thể đó, khu vực xử lý nhiệt hoặc quy trình khoan.
Hãy tập trung vào chi phí trên mỗi mét, chứ không phải giá mua.
Cần khoan giá rẻ nhất không phải lúc nào cũng là lựa chọn tiết kiệm chi phí nhất. Cần khoan bị gãy sớm có thể gây mất thời gian khoan, kẹt dụng cụ, phải bỏ giếng khoan và tốn kém chi phí khắc phục. Hệ thống cần khoan đáng tin cậy giúp cải thiện độ xuyên thấu, bảo vệ các bộ phận khác và giảm tổng chi phí khoan.
Bằng cách kiểm soát chất lượng thép, xử lý nhiệt, mức độ ăn mòn, tình trạng ren và kỹ thuật vận hành, các mỏ và nhà thầu có thể giảm đáng kể tình trạng gãy cần khoan và nâng cao độ tin cậy tổng thể của quá trình khoan đá.



