
Các yêu cầu về thiết kế, sản xuất và bảo trì dụng cụ khoan đá
Dụng cụ khoan đá là một hệ thống truyền năng lượng hoàn chỉnh. Máy khoan đá tạo ra lực tác động và chuyển động quay, bộ phận nối cán và mũi khoan truyền năng lượng đó, và mũi khoan tác dụng năng lượng đó vào đá. Nếu bất kỳ bộ phận nào trong chuỗi này trở thành mắt xích yếu, hiệu quả khoan, độ chính xác của lỗ khoan, tuổi thọ dụng cụ và chi phí vận hành đều bị ảnh hưởng.
Đối với các công trình khai thác mỏ, đào hầm, khai thác đá và xây dựng cơ sở hạ tầng, hiệu suất khoan tốt không chỉ đến từ một bộ phận duy nhất. Nó đòi hỏi thiết bị tương thích, thiết kế dụng cụ chính xác, chất lượng sản xuất ổn định, vật liệu phù hợp, xử lý nhiệt đúng cách và sử dụng cẩn thận tại hiện trường.
Mục tiêu rất đơn giản: truyền tải năng lượng hiệu quả, phá vỡ đá hiệu quả, duy trì kết nối đáng tin cậy, giảm thời gian ngừng hoạt động và đạt được chi phí thấp nhất có thể trên mỗi mét khoan.
Các yêu cầu cốt lõi đối với dụng cụ khoan đá
Một hệ thống dụng cụ khoan đáng tin cậy cần đáp ứng một số yêu cầu chung sau:
Truyền tải năng lượng va chạm và năng lượng quay một cách hiệu quả
Khả năng phá đá hiệu quả
Khả năng tương thích với máy khoan đá và cấu tạo đá.
Cấu trúc đơn giản, bền chắc và dễ sản xuất.
Các quy trình bảo trì và mài lại thực tế
Tuổi thọ sử dụng ổn định và vận hành tiết kiệm.
Khả năng chống mỏi, mài mòn, ăn mòn và hao mòn mối nối
Mỗi bộ phận có điều kiện hoạt động khác nhau. Cần khoan phải chịu được va đập, uốn cong, xoắn và ăn mòn. Thân mũi khoan phải đỡ được các mảnh cacbua đồng thời chống mài mòn và nứt vỡ. Mối nối ren phải truyền năng lượng mà không bị lỏng hoặc kẹt. Những yêu cầu khác nhau này phải được xem xét trong quá trình thiết kế và sản xuất.
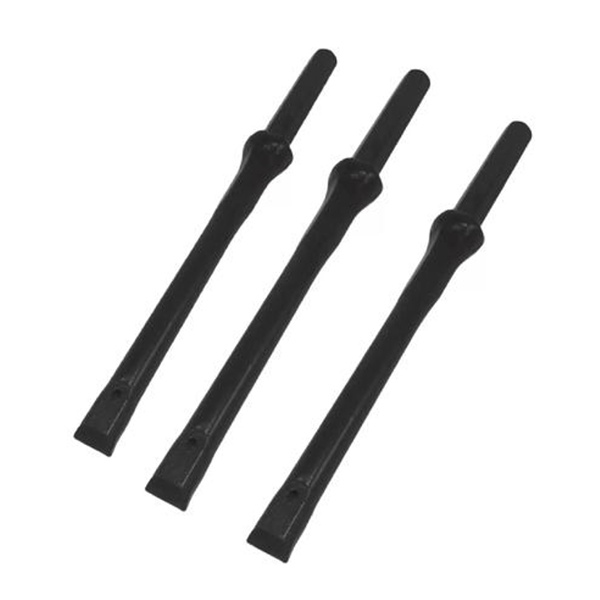
Thiết kế thép khoan liền khối
Thép khoan liền khối kết hợp cán, thân cần và mũi khoan thành một khối duy nhất. Vì không thể tách rời thành các bộ phận thay thế, thiết kế của nó cần hướng đến tuổi thọ sử dụng đồng đều trên tất cả các bộ phận.
Nếu một bộ phận bị hỏng sớm hơn nhiều so với các bộ phận khác, giá trị kinh tế của toàn bộ dụng cụ sẽ bị giảm. Ví dụ, một mũi khoan chắc chắn sẽ không có nhiều giá trị nếu phần cuối của cán bị mỏi sớm, và một thân cần khoan bền bỉ cũng không thể bù đắp cho sự mài mòn nhanh chóng của mũi khoan.
Xử lý nhiệt đặc biệt quan trọng. Các khu vực khác nhau của thép khoan nguyên khối có thể yêu cầu độ cứng và độ dẻo dai khác nhau. Vùng bị mềm đi trong quá trình sản xuất có thể ảnh hưởng đáng kể đến tuổi thọ mỏi. Nếu vùng này nằm trong khu vực chịu ứng suất cao, nơi các sóng xung kích kết hợp, nguy cơ gãy vỡ có thể tăng lên.
Đầu cán cần có độ cứng bề mặt tốt để chống mài mòn và độ dẻo dai bên trong đủ để hấp thụ các va đập lặp đi lặp lại. Sự chuyển tiếp giữa các vùng cứng và dẻo dai nên diễn ra từ từ. Sự thay đổi đột ngột về độ cứng hoặc cấu trúc vi mô có thể tạo ra sự tập trung ứng suất và làm giảm độ tin cậy.
Độ thẳng, Tình trạng bề mặt và Tuổi thọ mỏi
Chất lượng bề mặt thép khoan có ảnh hưởng trực tiếp đến khả năng chịu mỏi. Những khuyết tật nhỏ có thể trở thành điểm khởi phát vết nứt dưới tác động lặp đi lặp lại.
Các khuyết tật có khả năng gây hại bao gồm:
Vết trầy xước và vết lõm
Các vết rỗ ăn mòn
Lớp bề mặt khử cacbon
Lớp oxit
Dấu hiệu nhận dạng sắc nét
Dấu vết gia công thô
Bán kính chuyển tiếp nhỏ ở vai
Phần cuối cán bị cong vênh.
Các mặt trục không vuông góc
Đầu chuôi không vuông góc với trục cần khoan có thể tạo ra tải trọng va đập lệch tâm. Điều này có thể làm tăng tốc độ mỏi cần khoan, làm hỏng mặt piston của máy khoan đá, làm tăng mài mòn khớp nối và tạo ra rung động và tiếng ồn không cần thiết.
Các nhà sản xuất nên sử dụng các quy trình gia công, xử lý nhiệt, nắn thẳng và kiểm tra được kiểm soát chặt chẽ. Các nhà thầu nên loại bỏ các thanh bị hư hỏng khỏi hoạt động trước khi các khuyết tật bề mặt phát triển thành các vết nứt do mỏi.
Chống ăn mòn và phun bi
Các dụng cụ khoan đá thường hoạt động trong môi trường ẩm ướt và ăn mòn. Nước trong mỏ, dung dịch khoan và độ ẩm trong kho có thể tạo ra các vết ăn mòn làm giảm khả năng chống mỏi.
Việc bảo vệ chống ăn mòn cần bao phủ cả bề mặt ngoài của thanh piston và lỗ xả bên trong (nếu có). Có thể sử dụng các lớp phủ gốc phosphat, dầu bảo vệ, sáp hoặc các hệ thống chống ăn mòn được phê duyệt khác theo quy trình của nhà sản xuất và các yêu cầu môi trường địa phương.
Phun bi cũng có thể cải thiện hiệu suất chịu mỏi. Nó tạo ra ứng suất nén trong lớp bề mặt, giúp chống lại sự hình thành vết nứt. Kích thước hạt bi, vận tốc, độ phủ và kiểm soát quy trình chính xác phải được xác nhận cho loại thép và hình dạng mũi khoan cụ thể. Các giá trị quy trình trong quá khứ là tài liệu tham khảo hữu ích, nhưng không nên áp dụng chúng mà không có sự xác nhận của bộ phận kỹ thuật.
Thiết kế mũi khoan và lựa chọn hợp kim cacbua
Mũi khoan phải phù hợp với loại đá, phương pháp khoan, đường kính lỗ khoan và công suất giàn khoan. Các loại mũi khoan như mũi khoan lưỡi, mũi khoan chữ thập, mũi khoan nút và các thiết kế khác đều có những ưu điểm và hạn chế khác nhau.
Mũi khoan kiểu lưỡi dao khá đơn giản và hữu ích trong việc khoan lỗ nông hoặc lỗ nhỏ. Tuy nhiên, lưỡi cắt của chúng có thể bị mòn không đều và có thể bị hạn chế hơn khi khoan đường kính lớn hoặc trong điều kiện đá khó khăn.
Mũi khoan dạng nút cung cấp bố trí nút linh hoạt và khả năng phá đá đa điểm. Chúng có thể mang lại hiệu quả cao hơn, khả năng giữ độ dày tốt hơn và khoảng thời gian mài lại dài hơn trong các ứng dụng phù hợp. Số lượng nút, đường kính, độ nhô ra, khoảng cách, độ nghiêng và thiết kế xả phải được lựa chọn như một hệ thống.
Việc lựa chọn cacbua đòi hỏi sự cân bằng giữa khả năng chống mài mòn và độ dẻo dai. Loại cacbua cứng hơn có thể chống mài mòn tốt hơn nhưng lại dễ bị ảnh hưởng bởi quá tải, sốc nhiệt và mài lại kém. Loại cacbua dẻo dai hơn có thể chịu được va đập và sự biến đổi của đá tốt hơn nhưng lại bị mài mòn nhanh hơn trong các tầng đá có tính mài mòn cao.
Do đó, cần xác định loại cacbua phù hợp thông qua các thử nghiệm thực địa, có tính đến độ mài mòn của đá, độ cứng, điều kiện gãy vỡ, năng lượng khoan, khả năng rửa trôi và tuổi thọ mong muốn.
Khả năng giữ nút và độ bền của thân hàm
Mũi khoan nút có thể sử dụng phương pháp lắp nóng hoặc ép nguội để cố định các nút cacbua. Trong phương pháp lắp nóng, thân mũi khoan được nung nóng và giãn nở, cho phép lắp đặt các nút trước khi thép co lại trong quá trình nguội. Trong phương pháp ép nguội, các nút được ép vào các lỗ thông qua sự khớp chặt có kiểm soát.
Cả hai phương pháp đều yêu cầu kích thước lỗ chính xác và độ ép phù hợp. Độ ép quá mức có thể làm nứt cacbua hoặc làm biến dạng dẻo thân mũi khoan. Độ ép không đủ có thể làm cho nút bị dịch chuyển hoặc rơi ra.
Thân mũi khoan phải đủ chắc chắn để đỡ các nút định vị trong quá trình khoan, đặc biệt là tại vị trí đặt thước đo. Các nút định vị chịu ma sát và mài mòn đáng kể ở thành bên. Nếu lỗ nút định vị bị biến dạng, các nút định vị có thể bị lỏng và mũi khoan có thể bị giảm đường kính nhanh chóng.
Thiết kế mũi khoan tốt cũng cần có không gian xả phôi thích hợp. Việc loại bỏ phôi kém sẽ làm tăng việc mài lại, nhiệt lượng tỏa ra, độ mài mòn và mức tiêu thụ năng lượng. Các rãnh mặt và lỗ xả được thiết kế tốt giúp đưa phôi ra khỏi đáy lỗ.
Sử dụng và bảo trì đúng cách tại hiện trường
Ngay cả những dụng cụ khoan cao cấp cũng có thể hỏng sớm nếu sử dụng không đúng cách. Một quy trình vận hành bài bản là điều thiết yếu.
Trong quá trình tạo lỗ, hãy kiểm soát lực tác động và giảm dần lực đẩy cho đến khi lỗ được hình thành. Khi mũi khoan đã được dẫn hướng đúng cách, có thể tiếp tục khoan với các thiết lập vận hành được khuyến nghị. Lực đẩy quá lớn có thể làm tăng ứng suất uốn và đẩy nhanh quá trình mài mòn mũi khoan. Lực đẩy không đủ có thể tạo ra ứng suất kéo có hại và làm giảm hiệu quả khoan.
Tránh dùng búa đập vào dụng cụ khoan trong quá trình lắp đặt hoặc tháo dỡ. Sử dụng các dụng cụ tháo dỡ chuyên dụng. Hư hỏng do búa, đá hoặc thao tác không đúng cách có thể làm giảm đáng kể tuổi thọ chịu mỏi.
Giữ cho các mối nối ren luôn sạch sẽ và được bôi trơn bằng mỡ bôi trơn ren thích hợp. Ống nối hoặc khu vực ren bị nóng có thể là dấu hiệu của ma sát quá mức, lắp ráp kém, nhiễm bẩn hoặc mài mòn. Các khớp nối và thanh nối bị hư hỏng cần được sửa chữa hoặc thay thế trước khi chúng gây hư hại cho các bộ phận khác.
Tuyệt đối không được để mũi khoan hoạt động quá lâu mà không có điểm tựa trên đá. Điều này có thể tạo ra ứng suất kéo phản xạ nghiêm trọng và làm hỏng các mảnh cacbua, bộ phận giữ nút, đầu chuôi và cần khoan.
Mài lại mũi khoan trước khi bị mòn quá mức. Các cạnh cắt bị mòn quá mức rất khó phục hồi mà không làm lãng phí cacbua và có thể đã gây ra hư hỏng làm giảm hiệu suất của dụng cụ. Quá trình mài cần sử dụng đá mài phù hợp, áp lực vừa phải và phương pháp làm mát thích hợp để tránh quá nhiệt và nứt vỡ.
Phần kết luận
Hiệu suất của dụng cụ khoan đá phụ thuộc vào một hệ thống hoàn chỉnh bao gồm thiết kế, vật liệu, sản xuất, vận hành và bảo trì. Chỉ riêng thép khoan chắc chắn là chưa đủ. Chỉ riêng hình dạng mũi khoan tốt cũng chưa đủ. Toàn bộ chuỗi khoan phải tương thích với giàn khoan, cấu tạo đá và mục tiêu khoan.
Bằng cách kiểm soát chất lượng bề mặt, xử lý nhiệt, chống ăn mòn, lựa chọn cacbua, độ bám của nút, thiết kế hệ thống xả và kỹ thuật vận hành, các nhà thầu khoan có thể cải thiện tính nhất quán về độ xuyên thấu, giảm thời gian ngừng hoạt động ngoài kế hoạch và kéo dài tuổi thọ của dụng cụ khoan.



