Ảnh hưởng của quá trình cán thép rỗng đến tuổi thọ cần khoan H22
Ảnh hưởng của quá trình cán thép rỗng đến tuổi thọ cần khoan H22
Thép khoan rỗng là nguyên liệu thô cơ bản được sử dụng để sản xuất cần khoan đá. Quá trình cán của nó ảnh hưởng trực tiếp đến chất lượng lỗ bên trong, cấu trúc vi mô, khả năng chống mỏi và tuổi thọ tổng thể.
Đối với cần khoan H22 làm từ thép 40SiMnCrNiMo, ba quy trình sản xuất thường được so sánh: cán nóng khoan lõi, đục lỗ nóng sau đó kéo nóng, và đục lỗ nóng sau đó cán nóng. Mỗi phương pháp tạo ra các điều kiện bề mặt bên trong khác nhau và do đó ảnh hưởng đến hiệu suất của cần khoan trong các ứng dụng khai thác mỏ.
Ba phương pháp sản xuất thép rỗng
Cán nóng bằng phương pháp khoan và lấy mẫu lõi
Quá trình này bắt đầu bằng việc khoan một lỗ xuyên suốt trên một phôi thép đặc bằng máy khoan lỗ sâu. Sau đó, phôi được cán nóng trên một trục gá.
Do lỗ bên trong được tạo ra bằng phương pháp gia công cơ khí, bề mặt bên trong nhẵn mịn và không có các khuyết tật điển hình khi xuyên thủng như rách và xước. Điều này cũng mang lại độ chính xác kích thước cao. Nhược điểm chính là tỷ lệ sử dụng vật liệu thấp hơn, chi phí gia công cao hơn và hiệu suất sản xuất thấp hơn.
Xỏ khuyên nóng bỏng và vẽ tranh nóng bỏng
Trong quy trình này, phôi được nung nóng rồi được đục bằng máy đục Mannesmann để tạo thành phôi rỗng. Sau đó, phôi được thu nhỏ kích thước bằng phương pháp kéo nóng.
Phương pháp này mang lại năng suất cao và tỷ lệ sản lượng cao, trở thành quy trình phổ biến cho thép khoan rỗng lục giác H22. Tuy nhiên, quá trình khoan có thể tạo ra các vết rách và vết nứt nhỏ trên thành bên trong. Những khuyết tật này có thể trở thành điểm khởi phát vết nứt mỏi trong quá trình khoan.
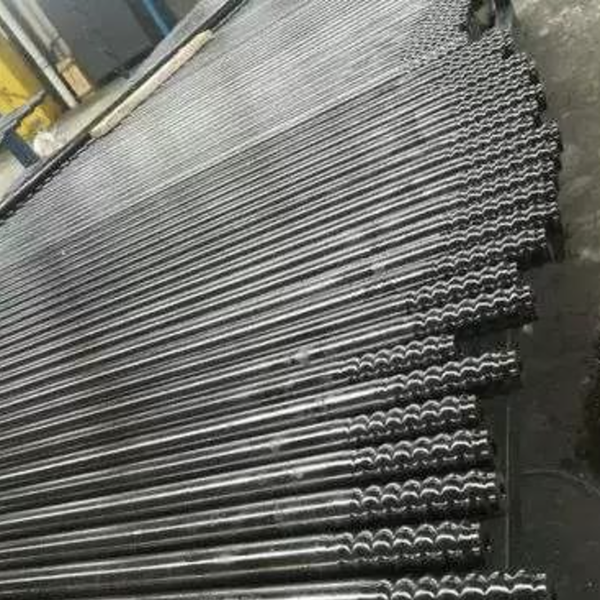
Xỏ khuyên nóng bỏng và lăn kim nóng bỏng
Phương pháp này cũng bắt đầu bằng việc đột nóng, nhưng phôi rỗng được giảm kích thước bằng cách cán nóng có trục gá thay vì kéo nóng.
So với kéo nóng, cán nóng tạo ra biến dạng đồng đều hơn và độ liên tục của kim loại tốt hơn. Nó có tiềm năng mạnh mẽ hơn trong việc cải thiện cấu trúc vi mô và kéo dài tuổi thọ sử dụng cuối cùng.
Chất lượng bề mặt bên trong rất quan trọng
Bề mặt bên trong của thép rỗng rất quan trọng vì các khuyết tật bên trong lỗ thoát nước có thể tập trung ứng suất dưới tác động va đập lặp đi lặp lại.
Thép cán nóng khoan lõi thường có thành trong nhẵn mịn, không có khuyết tật rách hoặc gấp nếp. Vật liệu đục lỗ nóng có thể xuất hiện các mức độ rách, xước và oxy hóa khác nhau. Trong hai phương pháp đục lỗ nóng, đục lỗ nóng sau đó cán nóng có thể cho chất lượng lỗ bên trong tốt hơn một chút so với đục lỗ nóng sau đó kéo nóng.
Kết quả thử nghiệm tuổi thọ công nghiệp
Trong quá trình thử nghiệm thực địa, thép rỗng hình lục giác H22 được sản xuất từ cùng một mẻ phôi 40SiMnCrNiMo bằng cả ba phương pháp. Quá trình xử lý nhiệt tiếp theo được tiêu chuẩn hóa, và các thanh khoan thành phẩm được thử nghiệm trong các hoạt động khoan khai thác mỏ.
Các thanh khoan cán nóng có lỗ và lõi đạt được tuổi thọ trung bình cao nhất. Tuổi thọ trung bình của các thanh khoan được sản xuất bằng phương pháp đột nóng-kéo nóng và đột nóng-cán nóng nhìn chung là tương đương nhau.
Tuy nhiên, các kiểu hỏng hóc lại khác nhau. Các thanh thép được đục lỗ nóng và kéo nóng dễ bị gãy mỏi sớm bắt nguồn từ lỗ bên trong. Các thanh thép được đục lỗ nóng và cán nóng có cấu trúc đồng nhất hơn và cho thấy tiềm năng về tuổi thọ tối đa cao hơn sau khi tối ưu hóa quy trình hơn nữa.
Phần kết luận
Công nghệ cán thép rỗng ảnh hưởng trực tiếp đến tuổi thọ mỏi của cần khoan. Phương pháp cán nóng khoan lõi mang lại chất lượng lỗ bên trong và hiệu suất tuổi thọ mỏi tốt nhất, mặc dù chi phí cao hơn và hiệu quả thấp hơn.
Quá trình đột dập nóng tiếp theo là cán nóng tạo ra biến dạng đồng đều hơn so với kéo nóng và có tiềm năng mạnh mẽ hơn trong việc cải thiện cấu trúc vi mô và kéo dài tuổi thọ tối đa của cần khoan H22. Đối với các nhà sản xuất và nhà thầu khoan, việc kiểm soát chất lượng lỗ bên trong là rất cần thiết để giảm thiểu các hỏng hóc do mỏi và nâng cao độ tin cậy khi khoan đá.