
Ngăn ngừa gãy vỡ dụng cụ khoan: Bài học từ phân tích hỏng hóc thép 23CrNi3Mo
Các dụng cụ khoan được sử dụng trong khai thác mỏ, khai thác đá và các dự án năng lượng hoạt động trong những điều kiện cơ học khắc nghiệt nhất trong ngành. Các bộ phận búa khoan DTH, cán, cần khoan và thân mũi khoan phải chịu được va đập lặp đi lặp lại, xoắn, uốn, mài mòn, ăn mòn và ứng suất tiếp xúc. Khi một dụng cụ bị gãy sớm, hậu quả không chỉ là mất một bộ phận: việc khoan dừng lại, sản lượng bị trì hoãn và các thiết bị được kết nối có thể bị hư hỏng.
Phân tích lỗi của các dụng cụ khoan thép 23CrNi3Mo được tôi cacbon cung cấp hướng dẫn có giá trị cho các nhà sản xuất và người sử dụng. Bài học quan trọng là tuổi thọ mỏi phụ thuộc vào sự cân bằng giữa độ cứng bề mặt và độ dẻo dai của lõi, cũng như độ chính xác gia công, xử lý nhiệt và chất lượng vật liệu tổng thể.
Vì sao dụng cụ khoan dễ bị hỏng do mỏi?
Mũi khoan phải chịu tải trọng lặp đi lặp lại trong mỗi chu kỳ khoan. Năng lượng va đập truyền qua thân mũi khoan, trong khi lực quay và lực đẩy tạo ra thêm ứng suất. Trong điều kiện làm việc thực tế, bộ phận này cũng có thể chịu thêm các tác động sau:
Cong vênh do lệch trục hoặc sai lệch lỗ.
Tải trọng xoắn do sự quay và tiếp xúc giữa mũi khoan và đá.
Sự mài mòn do bụi đá và vụn đá gây ra.
Ăn mòn do nước trong mỏ, nước rửa hoặc điều kiện khoan ẩm ướt.
Sự tập trung ứng suất cục bộ xảy ra tại các rãnh then, ren, vai và các điểm chuyển tiếp được gia công.
Các tải trọng này không tĩnh. Chúng lặp đi lặp lại hàng nghìn lần trong quá trình khoan, điều này khiến hiệu suất chịu mỏi trở nên cực kỳ quan trọng. Các khuyết tật nhỏ trên bề mặt, vết gia công sắc nhọn, sự chuyển tiếp kém hoặc xử lý nhiệt không phù hợp có thể trở thành điểm khởi phát vết nứt. Một khi vết nứt hình thành, tải trọng va đập có thể đẩy nó lan rộng nhanh chóng.
Vai trò của quá trình thấm cacbon trong hiệu suất của dụng cụ khoan
Tôi cacbon hóa thường được sử dụng để tạo ra bề mặt cứng, chống mài mòn trong khi vẫn giữ được lõi cứng cáp hơn. Đối với dụng cụ khoan, sự kết hợp này là rất cần thiết. Bề mặt phải chịu được sự mài mòn và hư hại do va chạm, trong khi lõi phải hấp thụ năng lượng va đập và ngăn ngừa gãy giòn.
Một cấu trúc thấm cacbon thành công cần có sự chuyển tiếp dần dần từ lớp bề mặt cứng đến lõi mềm hơn, dẻo dai hơn. Độ cứng giảm dần này giúp phân bố ứng suất và giảm nguy cơ thay đổi tính chất đột ngột giữa các lớp.
Nếu lớp thấm cacbon quá giòn, không đồng đều hoặc không phù hợp với lõi, khả năng chống mỏi có thể giảm. Vùng chuyển tiếp hẹp có thể tạo ra sự thay đổi đột ngột về độ cứng và cấu trúc vi mô. Dưới tác động lặp đi lặp lại, vùng này có thể dễ bị nứt. Ngược lại, vùng chuyển tiếp rộng hơn và mịn hơn giúp dụng cụ chống lại sự hình thành vết nứt và làm chậm sự lan truyền vết nứt.
Hình dạng vết nứt giúp xác định nguyên nhân gốc rễ.
Kiểm tra bề mặt gãy là một trong những phương pháp hữu ích nhất trong phân tích hỏng hóc dụng cụ khoan. Kính hiển vi điện tử quét có thể cho biết vết nứt phát triển dần dần do mỏi hay chi tiết bị gãy đột ngột.
Một chi tiết có khả năng chống mỏi tốt hơn thường thể hiện dấu hiệu của sự phát triển vết nứt trước khi hỏng hoàn toàn, bao gồm các đường vân mỏi và các vết lõm dẻo. Những đặc điểm này cho thấy vật liệu đã hấp thụ năng lượng và chống lại sự lan truyền vết nứt theo thời gian.
Ngược lại, vết nứt giòn có thể trông tương đối nhẵn và thể hiện sự biến dạng dẻo hạn chế. Điều này có thể cho thấy rằng một khuyết tật hoặc sự tập trung ứng suất đã dẫn đến sự nứt vỡ nhanh chóng trước khi vật liệu có cơ hội biến dạng đáng kể.
Vị trí xảy ra lỗi cũng rất quan trọng. Các rãnh then, chân ren và các chuyển tiếp hình học sắc nhọn là những vị trí thường xảy ra hiện tượng tập trung ứng suất. Nếu các vết nứt liên tục bắt đầu từ cạnh rãnh then hoặc góc gia công, việc điều tra nên tập trung vào độ nhẵn bề mặt, độ chính xác kích thước, hình dạng dụng cụ và ảnh hưởng của quá trình xử lý nhiệt cục bộ.
Cấu trúc vi mô và độ cứng phải phối hợp với nhau.
Bề mặt cứng không tự động đồng nghĩa với bề mặt bền. Độ tin cậy của dụng cụ khoan phụ thuộc vào mối quan hệ giữa lớp thấm cacbon, vùng chuyển tiếp và cấu trúc lõi.
Đối với nhiều chi tiết khoan va đập, cấu trúc mong muốn là sự kết hợp giữa bề mặt có độ cứng cao với lõi duy trì độ dẻo dai cần thiết. Hồ sơ độ cứng tăng dần có thể giúp giảm hiện tượng giòn. Cấu trúc vi mô cần được kiểm soát để tránh hiện tượng giòn quá mức trong khi vẫn đảm bảo khả năng chống mài mòn và biến dạng đầy đủ.
Cấu trúc mactenxit có thể mang lại độ cứng cao, nhưng độ cứng quá mức ở lõi hoặc vùng chuyển đổi đột ngột có thể làm giảm độ dẻo dai. Cấu trúc bainit hoặc cấu trúc tôi ở lõi có thể giúp tăng khả năng chống va đập, tùy thuộc vào thiết kế cụ thể và quy trình xử lý nhiệt.
Kết quả chính xác không phải là một giá trị độ cứng duy nhất phổ quát. Đó là một hồ sơ đặc tính được kiểm soát, phù hợp với hình dạng dụng cụ, thành phần hợp kim, tải trọng vận hành và điều kiện mài mòn dự kiến.
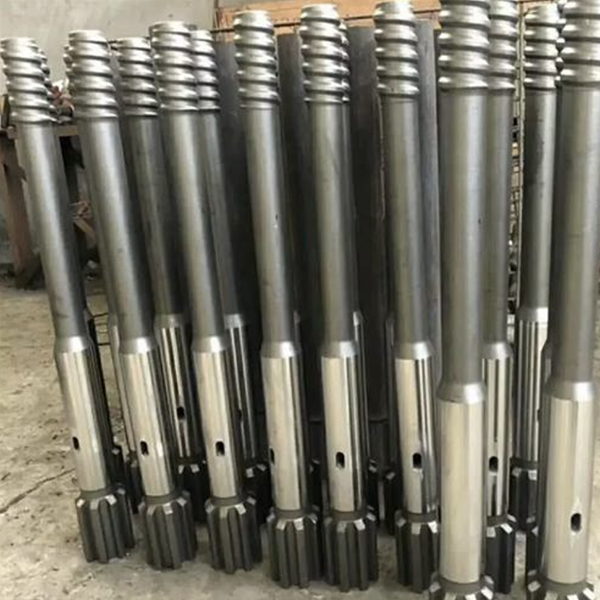
Vệ sinh thép vẫn rất quan trọng.
Các tạp chất phi kim loại có thể trở thành tác nhân gây mỏi khi chúng có kích thước lớn, phân bố không đều hoặc nằm gần các bề mặt chịu ứng suất cao. Do đó, cần kiểm soát các tạp chất oxit và sunfua thông qua quy trình sản xuất thép sạch.
Tuy nhiên, sự hiện diện của các tạp chất nhỏ không tự động giải thích mọi sự cố. Nếu các tạp chất nhỏ và được kiểm soát tốt, nguyên nhân quan trọng hơn có thể là sự mất cân bằng trong xử lý nhiệt, thiết kế vùng chuyển tiếp kém, khuyết tật bề mặt hoặc hư hỏng do gia công.
Một cuộc điều tra nguyên nhân gây ra sự cố toàn diện cần xem xét:
Nguồn gốc vết nứt và hướng lan rộng của vết nứt.
Cấu trúc vi mô bề mặt và dưới bề mặt.
Độ sâu lớp thấm cacbon và độ dốc độ cứng.
Các chỉ số về độ cứng và độ dẻo dai của lõi.
Kích thước, loại và sự phân bố của các cá thể được bao gồm.
Hình học của các đường cong spline, ren và gờ.
Các vết gia công, vết cháy do mài và độ nhám bề mặt.
Điều kiện khoan thực tế và hồ sơ bảo trì.
Các biện pháp kiểm soát sản xuất giúp cải thiện tuổi thọ dụng cụ
Để kéo dài tuổi thọ dụng cụ khoan, cần có sự kiểm soát chất lượng phối hợp từ nguyên liệu thô đến khâu kiểm tra cuối cùng.
Sản xuất thép cần kiểm soát thành phần, độ sạch và sự phân tách nguyên tố. Quá trình cán và rèn cần duy trì cấu trúc vi mô đồng nhất và tránh các vùng hạt thô. Gia công cơ khí cần giảm thiểu các vết khía sắc nhọn, vết dụng cụ sâu và bề mặt không đều. Các bề mặt quan trọng cần được kiểm tra trước khi xử lý nhiệt và kiểm tra lại trước khi vận chuyển.
Quá trình thấm cacbon và xử lý nhiệt tiếp theo đòi hỏi sự kiểm soát đặc biệt cẩn thận. Độ sâu lớp thấm cacbon, thế năng cacbon, tốc độ tôi và điều kiện ram đều ảnh hưởng đến cấu trúc vi mô và độ cứng cuối cùng. Một quy trình mạnh mẽ sẽ tạo ra bề mặt chống mài mòn, vùng chuyển tiếp trơn tru và lõi cứng chắc.
Các nhà sản xuất cũng nên sử dụng các phương pháp xác nhận quy trình như kiểm tra độ cứng, kiểm tra cấu trúc kim loại, kiểm tra kích thước và thử nghiệm độ bền mỏi đối với các sản phẩm quan trọng.
Các bước thực hành dành cho người dùng
Các nhà thầu khoan cũng có thể giảm thiểu hư hỏng sớm thông qua vận hành đúng cách. Dụng cụ phải phù hợp với năng lượng va đập, mô-men xoắn và đường kính lỗ khoan. Các khớp nối bị mòn, sự lệch hướng và lực đẩy quá mức cần được khắc phục sớm. Người vận hành nên kiểm tra các rãnh, ren và bề mặt tiếp xúc thường xuyên, và loại bỏ các dụng cụ bị hư hỏng trước khi các vết nứt trở thành những hư hỏng nghiêm trọng.
Mục tiêu không chỉ đơn thuần là làm cho dụng cụ khoan cứng hơn. Mục tiêu là tạo ra một bộ phận có sự cân bằng phù hợp giữa khả năng chống mài mòn, độ bền, khả năng chống mỏi và độ chính xác trong sản xuất. Đối với dụng cụ khoan 23CrNi3Mo, sự cân bằng đó là nền tảng cho hiệu suất đáng tin cậy, tuổi thọ cao trong môi trường khoan đá khắc nghiệt.



